
Просмотров: 0 Автор: Редактор сайта Время публикации: 1 сентября 2026 г. Происхождение: Сайт


Переход от прототипа к полноценному производству обнажает серьезный пробел. Вы внезапно понимаете, что базовые конструкции не соответствуют спецификации, готовой к производству. Неопределенные параметры часто приводят к дорогостоящей доработке инструмента. Они также вызывают непостоянный вес деталей и дефекты отделки. Определение этих частей требует тщательного баланса. Вы должны сопоставить первоначальные инвестиции в инструмент с расходами на каждую деталь. Вам также необходимо учитывать механические требования и объем производства.
Чтобы обеспечить точные котировки, вам нужен четкий план. Инженеры и отделы закупок должны определить точные критерии, прежде чем обращаться к партнеру-производителю. Вы должны уточнить методы производства, требования к инструментам и допуски. Вам также нужна надежная система обеспечения качества. В этой статье вы узнаете, как создавать надежные спецификации. Мы рассмотрим выбор правильных процессов и инструментов. Мы также покажем вам, как эффективно оценивать партнеров, чтобы обеспечить долгосрочный производственный успех.
Сопоставьте процесс с объемом: при небольших объемах производства используется открытое формование, а для масштабирования требуются процессы закрытой формы, такие как RTM или компрессионное формование стекловолокна.
Инструменты определяют качество продукции: точность конечной детали полностью определяется заглушкой (ЧПУ или ручным управлением) и структурной целостностью самой формы.
Документируйте необсуждаемые вопросы заранее: четко определите допуски на размеры, покрытие гелькоутом, углы уклона и усиление конструкции, чтобы избежать двусмысленности поставщика.
Для проверки необходимы доказательства: квалифицированный поставщик должен предоставить подробные процессы первичной проверки изделия (FAI) и четкую политику в отношении обслуживания инструмента и управления жизненным циклом.
Поставщики не могут цитировать точно без глубокого контекста. Им необходимо понимать предполагаемый жизненный цикл вашей детали. Они должны знать среду применения. Неполные спецификации создают огромные бизнес-риски. Они приводят к созданию сложных и дорогостоящих компонентов. И наоборот, они могут создать недостаточно продуманные риски ответственности. Вам необходимо четкое и всеобъемлющее спецификации формования из стекловолокна для согласования вашей команды и вашего поставщика.
Вы должны заранее определить минимальный объем заказа (MOQ). Четко установите ожидаемые годовые объемы (EAU). Рентабельность инвестиций в инструментарий резко меняется в зависимости от масштаба. Производство пятидесяти деталей в год требует использования недорогого инструмента. Производство 5000 деталей в год оправдывает крупные капиталовложения. Большие объемы требуют прочных форм. Малые объемы позволяют использовать более мягкие и дешевые инструментальные материалы. Всегда делитесь своими долгосрочными прогнозами объема продаж.
Детали ведут себя по-разному в суровых условиях. Укажите пределы воздействия УФ-излучения для наружного применения. Солнечный свет со временем разрушает стандартные смолы. Подробные требования к химической стойкости. Обратите внимание на конкретные кислоты, основания или растворители, с которыми может столкнуться деталь. Задокументируйте любые экстремальные температуры, с которыми может столкнуться ваш продукт. Тепловое расширение вызывает изменения размеров в плохих конструкциях.
Четко определите все точки нагрузки. Назовите структурные стрессовые факторы. У вас могут быть определенные зоны воздействия, требующие целенаправленного усиления стекловолокном. Детализируйте эти зоны в своих файлах САПР. Затем инженеры могут выбрать правильное соотношение стекла и смолы.
Определите необходимые сертификаты материалов на раннем этапе проектирования. Модернизация соответствия требует слишком много времени и денег. Огнестойкость может иметь решающее значение для внутренних корпусов. Вам может потребоваться соответствие FDA для поверхностей, контактирующих с пищевыми продуктами. Стандарты автомобильной безопасности часто применяются к транспортным компонентам. Немедленно задокументируйте эти не подлежащие обсуждению вопросы. Эти данные нужны поставщикам для выбора сертифицированного сырья.
Выбор процесса не является универсальным выбором. Это математическое решение. Вы должны основывать его на объеме, требованиях к отделке и бюджетных ограничениях. Ни один метод не работает для каждого проекта.
Открытое формование лучше всего подходит для небольших объемов. Он идеально подходит для деталей большой площади. Прототипирование во многом зависит от этого метода. Рабочие укладывают маты из стекловолокна вручную или используют измельчитель. Однако существуют компромиссы. Первоначально вы получаете более низкие затраты на инструменты. Но затраты на рабочую силу в расчете на деталь значительно возрастают. Поверхность гладкая только с одной стороны. Другая сторона остается грубой. Толщина детали естественным образом варьируется из-за человеческой непоследовательности.
RTM подходит для производства средних объемов. Выбирайте этот вариант, если детали нужны две гладкие стороны. В ходе этого процесса смола впрыскивается в закрытую полость под давлением. Компромиссы включают умеренно более высокие затраты на инструменты. Но вы получаете гораздо лучшее время цикла. Вы также достигаете строгого контроля соотношения смолы и стекла. Это обеспечивает постоянный вес деталей. Это снижает потери материала в процессе производства.
Этот метод преобладает в крупносерийном производстве. Он создает высокопрочные конструктивные элементы. Обычно вы используете SMC (листовой формовочный состав) или BMC (объемный формовочный состав). Это зависит от надежного компрессионного формования стекловолокна . Технологии Компромиссы предполагают значительный авансовый капитал. Вы должны платить за тяжелые, нагретые стальные инструменты. Тем не менее, он обеспечивает высочайшую согласованность. Вы достигаете максимально жестких допусков. В конечном итоге это обеспечивает самую низкую себестоимость единицы продукции в масштабе.
Сравнение процессов формования
Тип процесса |
Идеальный объем |
Инструментальные инвестиции |
Стоимость за деталь |
Лучшие приложения |
|---|---|---|---|---|
Открытое формование (ручное/распыление) |
Низкий (10–500/год) |
Низкий |
Высокий |
Корпуса лодок, большие крышки, прототипы |
Трансферное формование смолы (RTM) |
Средний (500–3000 в год) |
Середина |
Середина |
Корпуса оборудования, детали с двусторонней отделкой |
Компрессионное формование |
Высокий (3000+/год) |
Высокий |
Низкий |
Автомобильные панели, тяжелые конструктивные элементы |
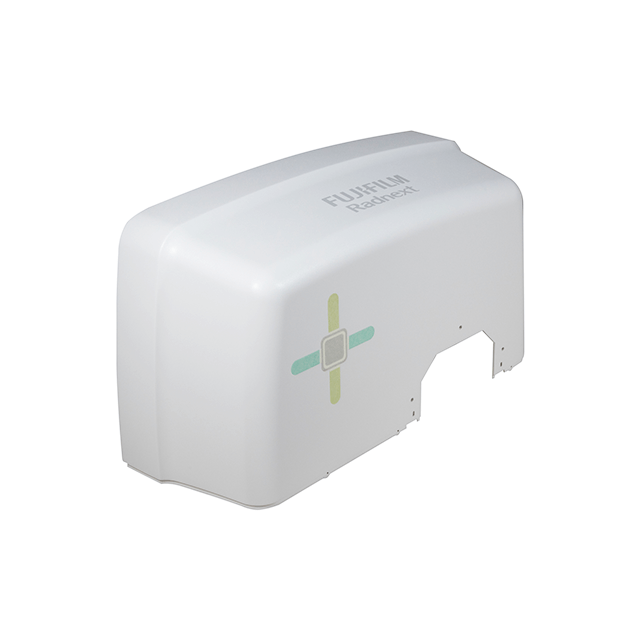
Инструменты представляют собой самые важные капитальные затраты. От этого полностью зависит качество вашей производственной детали. Физическая деталь никогда не сможет превзойти качество своей пробки и формы. Срезание углов здесь гарантирует неудачи в дальнейшем.
Заглушка — это основной образец вашей формы. Мандатная 5-осевая обработка с ЧПУ для изготовления пробок. Не приемлет ручную лепку. Ручная резьба приводит к человеческой ошибке. ЧПУ обеспечивает абсолютную точность размеров непосредственно из файлов САПР. Это гарантирует идеальную симметрию в сложных геометрических формах. Безупречная пробка означает безупречную форму.
Четко определите требования к продолжительности жизни. Короткие тиражи можно выдержать, используя стандартную полиэфирную инструментальную смолу. Большие объемы требуют гораздо большего. Им требуются надежные многослойные керамические или эпоксидные системы инструментов. Эти передовые системы предотвращают деформацию при термическом воздействии. Сильный Литая оболочка из стекловолокна предотвращает деградацию в течение тысяч циклов. Укажите точную систему инструментов своему поставщику.
Отличный дизайн пресс-формы избавляет от производственных головных болей. Следуйте этим рекомендациям по структурированию:
Углы уклона: укажите минимум 1–3 градуса уклона. Это обеспечивает легкий выброс детали. Это предотвращает преждевременный износ инструмента. Сквозняки нулевого градуса приводят к блокировке деталей внутри формы.
Линии разъема: точно определите, где будут проходить швы. По возможности оставляйте линии разъема на некосметических поверхностях. Это сокращает трудозатраты после шлифования.
Подрезы: минимизируйте сложные подрезы. Они предотвращают прямой выброс. Для подрезов требуются дорогостоящие многосекционные формы. Иногда они требуют использования сложных скользящих механизмов, что удваивает стоимость инструмента.
Выйдите за рамки субъективных терминов. Не говорите своему поставщику, чтобы он «сделал все хорошо». Вам нужны измеримые инженерные стандарты. Профессиональный Формование стекловолокна основано на точных цифрах и документированных допусках.
Всегда учитывайте степень усадки смолы. Смолы сжимаются по мере отверждения. Обычно эти ставки варьируются от 1% до 3%. Усадка во многом зависит от выбранной системы смол и типа армирования. Ваши инструменты должны масштабироваться, чтобы приспособиться к этому.
Установите допустимые отклонения для общей толщины стены. Методы открытого формования требуют более жестких допусков. Ручная укладка может потребовать ± 0,10 дюйма. Компрессионное формование обеспечивает точный контроль. Он может легко достигать ± 0,01 дюйма. Задокументируйте эти допустимые диапазоны в своих чертежах.
Четко определите приемлемую чистоту поверхности. Используйте стандартные визуальные критерии. Внешние детали автомобиля обычно требуют отделки класса А. Это означает отсутствие видимых дефектов и высокий глянец. Внутренним конструктивным компонентам необходима стандартная промышленная отделка. Проколы там могут быть приемлемыми.
Уточните точную толщину гелькоута. Обычно оно составляет от 18 до 24 мил. Правильная толщина защищает подлежащие стекловолокна. Если гелькоут слишком тонкий, происходит аллигаторство. Поверхность плохо мнется. Если он слишком толстый, поверхность становится хрупкой. Он треснет при минимальном воздействии.
Детали редко выходят из формы полностью готовыми. Укажите точные допуски для операций после формования. Обрезка с ЧПУ идеально обрезает конечные края. Сверление добавляет важные монтажные отверстия. Склеивание добавляет металлические вставки или кронштейны. Вы должны установить строгие позиционные допуски для всех второстепенных шагов. Несовпадение отверстий портит идеальные формованные детали.
Осторожно переходите от технических спецификаций к оценке поставщиков. Избегайте поставщиков, которые слепо говорят всему «да». Им следует активно подвергать сомнению ваши файлы САПР. Надежный Поставщик формовочных изделий из стекловолокна предоставляет инженерные отзывы. Они выявляют проблемы с черновой обработкой прежде, чем резать инструменты.
После окончательного платежа спросите, кому принадлежит форма. Немедленно уточните это в своем контракте. Вы платите за инструмент, поэтому он должен принадлежать вам. Поставщик просто хранит и эксплуатирует его. Проверьте их протоколы обслуживания. Как часто они натирают инструменты воском? Как они справляются с ремонтом в течение тысяч циклов? Хорошие поставщики тщательно протоколируют каждый цикл работы инструмента.
Требуйте документированного процесса первой проверки изделия (FAI). FAI доказывает, что поставщик может точно удовлетворить ваши требования еще до начала массового производства. Ищите сертификат ISO 9001. Это доказывает, что они следуют установленным, повторяемым процессам. Проверьте их системы отслеживания несоответствий. Спросите, как они обращаются с бракованными деталями. Прозрачные поставщики открыто делятся своими планами корректирующих действий.
Следите за необычно низкими ценами на инструменты. Это часто указывает на серьезное срезание углов. Плохие поставщики могут сделать оболочку формы более тонкой, чтобы сэкономить смолу. Вместо обработки на станке с ЧПУ они могут использовать дешевые ручные заглушки. Тонкая форма прогибается под давлением, разрушая детали.
Также остерегайтесь отсутствия собственной постобработки. Аутсорсинг обрезки или бурения приводит к огромным задержкам в цепочке поставок. Это резко увеличивает риски точности. Вам нужен партнер, который контролирует весь процесс под одной крышей.
Точное производство стекловолокна начинается задолго до того, как смола попадет в форму. Это требует глубокого планирования и четкого общения. Вы должны привести производственный процесс в соответствие с вашими ожиданиями по объему. Вы должны подробно указать все допуски, углы уклона и отделку. Расплывчатые инструкции приводят только к дорогостоящим сбоям и задержкам производства.
Примите меры сегодня, чтобы обезопасить свой проект. Завершить составление подробной спецификации. Подробно опишите EAU, механические нагрузки, требования к отделке и целевые процессы. Задокументируйте свои точные ожидания в отношении обеспечения качества. Используйте этот окончательный вариант документа в качестве основы. Запросите подробные расценки у включенной в короткий список группы квалифицированных партнеров по формованию. Такой упреждающий подход гарантирует стабильное качество и защищает ваш производственный бюджет.
Ответ: Стандартный инструмент из полиэфирного стекловолокна может выдержать от 500 до 1000 протягиваний. Инструмент из эпоксидной смолы или высокоармированной керамики может легко выдержать более 5000 протягиваний. Металлические инструменты, используемые для компрессионного формования, служат гораздо дольше, часто выдерживая сотни тысяч циклов.
Ответ: Обработка на станке с ЧПУ полностью исключает человеческую ошибку. Это обеспечивает высокую геометрическую точность непосредственно из ваших цифровых файлов. Это гарантирует точную симметрию и более жесткие допуски для готовых деталей. Ручная лепка не может сравниться с такой точностью.
Ответ: Малые объемы способствуют открытому формованию, поскольку инструменты дешевы, хотя цены за штуку высоки. Большие объемы требуют закрытого или компрессионного формования. Они требуют дорогостоящих инструментов заранее, но обеспечивают очень низкую цену за штуку и высокую стабильность.
Ответ: Заказчик должен сохранить законное право собственности на пресс-форму после оплаты всех сборов за оснастку. Производитель просто хранит, обслуживает и эксплуатирует инструмент. Вы должны четко прописать это положение о праве собственности в своем производственном контракте.
