
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 01.09.2026 Herkunft: Website


Der Übergang von einem Prototyp zu einem vollständigen Produktionslauf offenbart eine große Lücke. Plötzlich stellen Sie fest, dass grundlegende Designs hinter einer fertigungsreifen Spezifikation zurückbleiben. Ungenaue Parameter führen häufig zu kostspieligen Nacharbeiten an den Werkzeugen. Sie führen außerdem zu ungleichmäßigen Teilegewichten und Oberflächenfehlern. Die Spezifikation dieser Teile erfordert eine sorgfältige Abwägung. Sie müssen die Vorabinvestitionen in die Werkzeugausstattung gegen die Kosten pro Teil abwägen. Sie müssen auch die mechanischen Anforderungen und das Produktionsvolumen berücksichtigen.
Um genaue Angebote zu erhalten, benötigen Sie einen präzisen Plan. Ingenieure und Beschaffungsteams müssen genaue Kriterien definieren, bevor sie sich an einen Fertigungspartner wenden. Sie müssen Produktionsmethoden, Werkzeuganforderungen und Toleranzen klären. Sie benötigen außerdem einen soliden Qualitätssicherungsrahmen. In diesem Artikel erfahren Sie, wie Sie robuste Spezifikationen erstellen. Wir kümmern uns um die Auswahl der richtigen Prozesse und Werkzeuge. Außerdem zeigen wir Ihnen, wie Sie Partner effektiv bewerten, um einen langfristigen Produktionserfolg sicherzustellen.
Passen Sie den Prozess an das Volumen an: Kleinserien basieren auf offener Formgebung, während für die Skalierung geschlossene Formprozesse wie RTM oder Glasfaser-Kompressionsformen erforderlich sind.
Die Werkzeugausstattung bestimmt die Ausgabequalität: Die Genauigkeit des Endteils wird vollständig vom Stecker (CNC vs. manuell) und der strukturellen Integrität der Form selbst bestimmt.
Dokumentieren Sie nicht verhandelbare Punkte im Voraus: Definieren Sie Maßtoleranzen, Gelcoat-Oberflächen, Schrägen und strukturelle Verstärkungen explizit, um Unklarheiten beim Lieferanten zu vermeiden.
Für die Überprüfung sind Nachweise erforderlich: Ein qualifizierter Lieferant sollte detaillierte Prozesse zur Erstmusterprüfung (FAI) und klare Richtlinien zur Werkzeugwartung und zum Lebenszyklusmanagement bereitstellen.
Ohne umfassenden Kontext können Lieferanten keine genauen Angebote zitieren. Sie müssen den beabsichtigten Lebenszyklus Ihres Teils verstehen. Sie müssen die Anwendungsumgebung kennen. Unvollständige Spezifikationen bergen enorme Geschäftsrisiken. Sie führen zu überentwickelten, kostspieligen Komponenten. Umgekehrt können sie zu unzureichend ausgereiften Haftungsrisiken führen. Sie brauchen klare, umfassende Informationen Spezifikationen für die Glasfaserformung , um Ihr Team und Ihren Lieferanten aufeinander abzustimmen.
Sie müssen Ihre Mindestbestellmengen (MOQs) im Voraus definieren. Legen Sie Ihre erwarteten Jahresmengen (EAU) klar fest. Der Werkzeug-ROI ändert sich je nach Größe drastisch. Die Produktion von fünfzig Teilen pro Jahr erfordert einen kostengünstigen Werkzeugansatz. Die Produktion von 5.000 Teilen pro Jahr rechtfertigt hohe Kapitalinvestitionen. Große Volumina erfordern langlebige Formen. Geringe Volumina ermöglichen weichere und günstigere Werkzeugmaterialien. Teilen Sie immer Ihre langfristigen Volumenprognosen.
Teile verhalten sich in rauen Umgebungen unterschiedlich. Legen Sie Grenzwerte für die UV-Belastung für Außenanwendungen fest. Sonnenlicht zersetzt Standardharze mit der Zeit. Detaillierte Anforderungen an die chemische Beständigkeit. Beachten Sie die spezifischen Säuren, Basen oder Lösungsmittel, denen das Teil ausgesetzt ist. Dokumentieren Sie alle Temperaturextreme, denen Ihr Produkt ausgesetzt sein wird. Bei schlechten Konstruktionen führt die Wärmeausdehnung zu Dimensionsverschiebungen.
Definieren Sie alle tragenden Punkte klar. Nennen Sie strukturelle Stressfaktoren. Möglicherweise gibt es bestimmte Aufprallzonen, die eine gezielte Glasfaserverstärkung erfordern. Detaillieren Sie diese Zonen in Ihren CAD-Dateien. Ingenieure können dann das richtige Glas-zu-Harz-Verhältnis auswählen.
Ermitteln Sie frühzeitig in der Entwurfsphase die erforderlichen Materialzertifizierungen. Die Nachrüstung der Compliance kostet zu viel Zeit und Geld. Bei Innengehäusen kann die Flammhemmung von entscheidender Bedeutung sein. Möglicherweise benötigen Sie FDA-Konformität für Oberflächen, die mit Lebensmitteln in Berührung kommen. Für Transportkomponenten gelten häufig Automobilsicherheitsstandards. Dokumentieren Sie diese nicht verhandelbaren Punkte sofort. Lieferanten benötigen diese Daten, um zertifizierte Rohstoffe auszuwählen.
Die Prozessauswahl ist keine universelle Wahl. Es ist eine mathematische Entscheidung. Sie müssen sich dabei an Volumen, Endanforderungen und Budgetbeschränkungen orientieren. Keine einzelne Methode funktioniert für jedes Projekt.
Offenes Formen eignet sich am besten für geringe Stückzahlen. Es eignet sich perfekt für Teile mit großer Stellfläche. Das Prototyping basiert stark auf dieser Methode. Arbeiter platzieren Glasfasermatten manuell oder verwenden eine Häckslerpistole. Allerdings gibt es Kompromisse. Sie profitieren zunächst von geringeren Werkzeugkosten. Die Lohnkosten pro Teil steigen jedoch erheblich. Die Oberfläche ist nur auf einer Seite glatt. Die andere Seite bleibt rau. Die Teiledicke variiert aufgrund menschlicher Inkonsistenz natürlich.
RTM eignet sich für Produktionsläufe mittlerer Stückzahl. Wählen Sie diese Option, wenn Teile zwei glatte Seiten benötigen. Bei diesem Verfahren wird Harz unter Druck in einen geschlossenen Hohlraum eingespritzt. Zu den Kompromissen gehören moderat höhere Werkzeugkosten. Aber Sie gewinnen viel bessere Zykluszeiten. Sie erreichen außerdem eine strenge Kontrolle des Harz-Glas-Verhältnisses. Dies sorgt für konstante Teilegewichte. Es reduziert den Materialabfall während des gesamten Produktionslaufs.
Dieses Verfahren dominiert die Großserienproduktion. Es entstehen hochfeste Strukturbauteile. Normalerweise verwenden Sie SMC (Sheet Moulding Compound) oder BMC (Bulk Moulding Compound). Dabei kommt es auf Robustheit an Glasfaser-Formpresstechniken . Kompromisse erfordern erhebliches Vorabkapital. Sie müssen für schwere, beheizte Stahlwerkzeuge bezahlen. Dennoch liefert es höchste Konsistenz. Sie erreichen die engsten Toleranzen, die möglich sind. Letztendlich bietet es die niedrigsten Stückkosten im Maßstab.
Vergleich des Formverfahrens
Prozesstyp |
Ideales Volumen |
Werkzeuginvestition |
Kosten pro Teil |
Beste Anwendungen |
|---|---|---|---|---|
Offenes Formen (Hand/Spritzen) |
Niedrig (10–500/Jahr) |
Niedrig |
Hoch |
Bootsrümpfe, große Abdeckungen, Prototypen |
Harztransferformen (RTM) |
Mittel (500–3.000/Jahr) |
Medium |
Medium |
Gerätegehäuse, beidseitig veredelte Teile |
Formpressen |
Hoch (3.000+/Jahr) |
Hoch |
Niedrig |
Automobilpaneele, schwere Strukturbauteile |
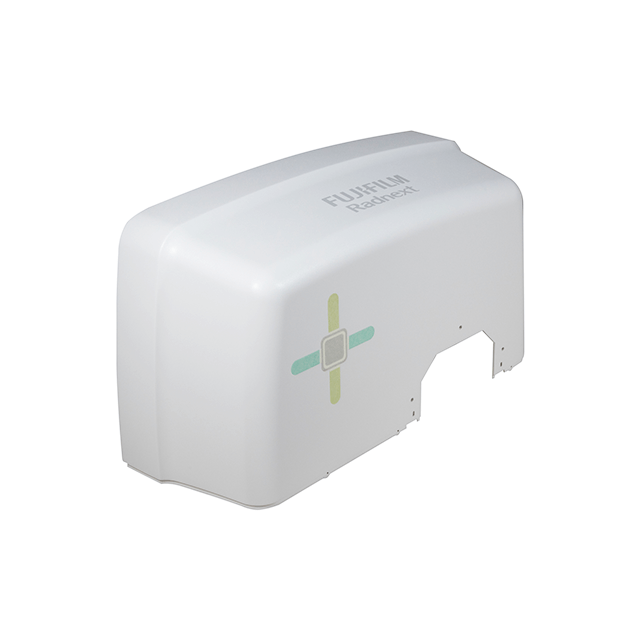
Die Werkzeugausstattung stellt Ihren kritischsten Kapitalaufwand dar. Die Qualität Ihres Produktionsteils hängt ganz davon ab. Ein physisches Teil kann niemals die Qualität seines Steckers und seiner Form übertreffen. Hier Abstriche zu machen, garantiert spätere Ausfälle.
Der Stopfen ist das Urmodell für Ihre Form. Auftrag zur 5-Achsen-CNC-Bearbeitung für die Produktion von Steckern. Akzeptieren Sie keine manuelle Bildhauerei. Manuelles Schnitzen führt zu menschlichem Versagen. CNC gewährleistet absolute Maßhaltigkeit direkt aus Ihren CAD-Dateien. Es garantiert perfekte Symmetrie über komplexe Geometrien hinweg. Ein makelloser Stecker führt zu einer makellosen Form.
Definieren Sie die Anforderungen an die Lebensdauer klar. Kleine Auflagen können mit Standard-Polyester-Werkzeugharz überstanden werden. Großserien erfordern viel mehr. Sie erfordern robuste, mehrschichtige Werkzeugsysteme aus Keramik oder Epoxidharz. Diese fortschrittlichen Systeme verhindern ein Verziehen unter thermischer Belastung. Ein starker Die Glasfaser-Formschale verhindert eine Verschlechterung über Tausende von Zyklen hinweg. Geben Sie Ihrem Lieferanten das genaue Werkzeugsystem an.
Ein hervorragendes Formendesign vermeidet Probleme bei der Herstellung. Befolgen Sie diese strukturellen Best Practices:
Schrägenwinkel: Geben Sie eine Schräge von mindestens 1–3 Grad an. Dies gewährleistet einen einfachen Teileauswurf. Es verhindert vorzeitigen Werkzeugverschleiß. Luftzüge von null Grad führen dazu, dass Teile in der Form stecken bleiben.
Trennlinien: Identifizieren Sie genau, wo Nähte auftreten werden. Behalten Sie nach Möglichkeit Trennfugen auf nichtkosmetischen Oberflächen bei. Dies reduziert den Aufwand nach dem Schleifen.
Hinterschnitte: Minimieren Sie komplexe Hinterschnitte. Sie verhindern einen geraden Auswurf. Hinterschnitte erfordern teure mehrteilige Formen. Manchmal erfordern sie komplexe Schiebemechanismen, wodurch sich Ihre Werkzeugkosten verdoppeln.
Gehen Sie über subjektive Begriffe hinaus. Fordern Sie Ihren Lieferanten nicht einfach auf, „es gut aussehen zu lassen“. Sie benötigen quantifizierbare technische Standards. Professional Beim Formen von Glasfasern sind genaue Zahlen und dokumentierte Toleranzen erforderlich.
Berücksichtigen Sie immer die Schrumpfungsraten des Harzes. Harze schrumpfen beim Aushärten. Diese Sätze liegen typischerweise zwischen 1 % und 3 %. Die Schrumpfung hängt stark vom gewählten Harzsystem und der Verstärkungsart ab. Ihre Werkzeuge müssen entsprechend skalierbar sein.
Legen Sie zulässige Abweichungen für die Gesamtwandstärke fest. Offene Formverfahren erfordern geringere Toleranzen. Beim manuellen Laminieren sind möglicherweise ± 0,10 Zoll erforderlich. Formpressen sorgt für eine exakte Kontrolle. Es kann leicht ± 0,01 Zoll erreichen. Dokumentieren Sie diese akzeptablen Bereiche in Ihren Bauplänen.
Definieren Sie klar die akzeptable Oberflächenbeschaffenheit. Verwenden Sie branchenübliche visuelle Kriterien. Außenteile von Kraftfahrzeugen erfordern in der Regel ein Klasse-A-Finish. Das bedeutet keine sichtbaren Mängel und hohen Glanz. Interne Strukturbauteile benötigen lediglich ein standardmäßiges Industriefinish. Dort könnten Nadellöcher akzeptabel sein.
Geben Sie die genaue Dicke des Gelcoats an. Normalerweise liegt dieser Wert zwischen 18 und 24 Mil. Die richtige Dicke schützt die darunter liegenden Glasfasern. Wenn der Gelcoat zu dünn ist, kommt es zur Alligatorbildung. Die Oberfläche knittert kaum. Ist es zu dick, wird die Oberfläche spröde. Es wird bei minimalem Aufprall brechen.
Nur selten kommen Teile komplett fertig aus der Form. Geben Sie genaue Toleranzen für Nachbearbeitungsvorgänge an. Durch den CNC-Beschnitt werden die Endkanten perfekt geschnitten. Durch Bohren werden kritische Befestigungslöcher hinzugefügt. Beim Kleben werden Metalleinsätze oder Klammern hinzugefügt. Sie müssen für alle sekundären Schritte strenge Positionstoleranzen festlegen. Falsch ausgerichtete Löcher ruinieren perfekt geformte Teile.
Gehen Sie sorgfältig von den technischen Spezifikationen zur Lieferantenbewertung über. Vermeiden Sie Lieferanten, die zu allem blind „Ja“ sagen. Sie sollten Ihre CAD-Dateien aktiv hinterfragen. Ein vertrauenswürdiger Der Lieferant von Glasfaserformteilen bringt technisches Feedback ein. Sie erkennen Zugluftprobleme, bevor sie Werkzeuge schneiden.
Fragen Sie nach der Restzahlung, wem die Form gehört. Klären Sie dies umgehend in Ihrem Vertrag. Sie zahlen für das Werkzeug, also sollten Sie es besitzen. Der Lieferant lagert und betreibt es lediglich. Überprüfen Sie deren Wartungsprotokolle. Wie oft werden die Werkzeuge gewachst? Wie gehen sie mit der Sanierung über Tausende von Zyklen hinweg um? Gute Lieferanten protokollieren jeden Werkzeugzyklus akribisch.
Fordern Sie einen dokumentierten Erstmusterprüfungsprozess (FAI). FAI beweist, dass der Lieferant Ihre genauen Spezifikationen erfüllen kann, bevor die Massenproduktion beginnt. Achten Sie auf eine ISO 9001-Zertifizierung. Dies beweist, dass sie etablierten, wiederholbaren Prozessen folgen. Überprüfen Sie ihre Systeme zur Nachverfolgung von Abweichungen. Fragen Sie, wie mit Ausschussteilen umgegangen wird. Transparente Lieferanten teilen ihre Korrekturmaßnahmenpläne offen.
Achten Sie auf ungewöhnlich niedrige Werkzeugangebote. Diese deuten häufig auf schweres Eckenschneiden hin. Schlechte Lieferanten könnten die Formschale ausdünnen, um Harz zu sparen. Sie verwenden möglicherweise billige, manuelle Stecker anstelle der CNC-Bearbeitung. Eine dünne Form verbiegt sich unter Druck und zerstört Ihre Teile.
Bedenken Sie außerdem, dass es an interner Nachbearbeitung mangelt. Die Auslagerung von Zuschnitt- oder Bohrarbeiten führt zu massiven Verzögerungen in der Lieferkette. Es erhöht die Genauigkeitsrisiken drastisch. Sie wünschen sich einen Partner, der den gesamten Prozess unter einem Dach steuert.
Die präzise Glasfaserproduktion beginnt lange bevor das Harz in die Form gelangt. Es erfordert eine gründliche Planung und klare Kommunikation. Sie müssen den Herstellungsprozess an Ihren Mengenerwartungen ausrichten. Sie müssen alle Toleranzen, Formschrägen und Oberflächen explizit angeben. Vage Anweisungen führen nur zu teuren Ausfällen und Produktionsverzögerungen.
Ergreifen Sie noch heute Maßnahmen, um Ihr Projekt zu sichern. Erstellen Sie ein umfassendes Datenblatt. Detaillieren Sie Ihre EAU, mechanische Belastungen, Finish-Anforderungen und Zielprozesse. Dokumentieren Sie Ihre genauen Erwartungen an die Qualitätssicherung. Verwenden Sie dieses fertige Dokument als Grundlage. Fordern Sie detaillierte, detaillierte Angebote von einer ausgewählten Gruppe qualifizierter Formpartner an. Dieser proaktive Ansatz garantiert eine gleichbleibende Qualität und schont Ihr Fertigungsbudget.
A: Ein Standardwerkzeug aus Polyester-Glasfaser kann 500 bis 1.000 Züge aushalten. Ein Werkzeug aus Epoxidharz oder hochverstärkter Keramik kann leicht mehr als 5.000 Züge aushalten. Für das Formpressen verwendete Metallwerkzeuge halten viel länger und überstehen oft Hunderttausende Zyklen.
A: Die CNC-Bearbeitung eliminiert menschliches Versagen vollständig. Es gewährleistet eine hohe geometrische Genauigkeit direkt aus Ihren digitalen Dateien. Es garantiert exakte Symmetrie und engere Toleranzen für die endgültigen Produktionsteile. Die manuelle Bildhauerei kann mit dieser Präzision nicht mithalten.
A: Geringe Stückzahlen begünstigen das offene Formen, da die Werkzeuge günstig sind, auch wenn die Stückpreise hoch sind. Für hohe Volumina sind geschlossene Formen oder Formpressen erforderlich. Diese erfordern im Vorfeld teure Werkzeuge, liefern aber einen sehr niedrigen Stückpreis und eine hohe Konsistenz.
A: Der Kunde sollte das rechtliche Eigentum an der Form behalten, sobald alle Werkzeuggebühren bezahlt sind. Der Hersteller lagert, wartet und betreibt das Werkzeug lediglich. Sie müssen diese Eigentumsklausel ausdrücklich in Ihren Herstellungsvertrag aufnehmen.
