
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-11-02 الأصل: موقع


نادرًا ما تتضمن نقطة الفشل الأكثر شيوعًا في التجميعات المركبة مصفوفة الألياف الزجاجية نفسها. وبدلاً من ذلك، تتحمل المفاصل التي تلتقي فيها مواد مختلفة العبء الأكبر من الضغط. يواجه المهندسون الذين يحددون طرق توصيل الأجهزة مفاضلة صارمة بين تعقيد الأدوات الأولية وأوقات دورة الإنتاج والموثوقية الميكانيكية النهائية. يؤدي اختيار طريقة الربط الخاطئة إلى فشل المفصل تحت الأحمال الديناميكية أو سير عمل التصنيع المتضخم. يتطلب تقييم ما إذا كان سيتم دمج أدوات التثبيت مباشرة أثناء عملية التشكيل أو إرفاقها بعد المعالجة إجراء تحليل دقيق. يجب عليك تقييم متطلبات الحمل، وأحجام الإنتاج، وحقائق التصنيع المحددة للعملية المركبة المختارة. سنقوم بتقييم آليات ومزايا وقيود الإدخالات المقولبة مقابل أجهزة التثبيت المرتبطة لمساعدتك على تحسين السلامة الهيكلية وكفاءة الإنتاج.
التفوق الميكانيكي مقابل سرعة الإنتاج: توفر الإدخالات المقولبة مقاومة فائقة لعزم الدوران وقوى السحب عن طريق التثبيت الميكانيكي في الراتنج المعالج، ولكنها تزيد من أوقات الدورات وتعقيد الأدوات.
المرونة وكفاءة التكلفة: تعمل الأجهزة المربوطة على تقليل تكاليف القالب الأولية وتسمح بإجراء تغييرات في التصميم في مرحلة متأخرة، مما يجعلها فعالة للغاية بالنسبة لعمليات التشغيل ذات الحجم المنخفض أو الأشكال الهندسية المعقدة حيث تكون إدراجات القوالب مستحيلة هندسيًا.
الاعتماد على ضمان الجودة: تعتمد الوصلات المربوطة بشكل كبير على بروتوكولات إعداد السطح الصارمة، في حين تعمل الإدخالات المقولبة على تحويل عبء الجودة إلى تصميم القالب الدقيق وإدارة تدفق الراتنج.
عتبات الحجم تملي الإستراتيجية: يفضل الإنتاج ذو الحجم الكبير بشكل عام كفاءة تكلفة الوحدة للإدخالات المقولبة، في حين تميل النماذج الأولية والتصنيع منخفض الحجم نحو الترابط الثانوي.
يجب أن تلبي الوصلات المركبة المتطلبات الأساسية الصارمة لضمان السلامة الهيكلية على المدى الطويل. يجب عليك تحديد قوة السحب المطلوبة ومقاومة القص وحدود عزم الدوران قبل تحديد طريقة التثبيت. كما تلعب مستويات تحمل التعرض البيئي دورًا رئيسيًا. تواجه أدوات التثبيت التدوير الحراري ودخول الرطوبة والتعرض الكيميائي المحتمل في موقع العمل. يقوم المفصل الناجح بنقل الأحمال بكفاءة بين المصفوفة المركبة والمكون المرفق دون إحداث تركيزات إجهاد موضعية. يجب على المهندسين تقييم ناقلات الأحمال هذه بعناية. ويجب أن تأخذ في الاعتبار الاهتزازات الديناميكية الناتجة عن الآلات الثقيلة، والوزن الثابت من المعدات المركبة، وقوى التأثير المحتملة أثناء التشغيل.
تتغير هذه المتطلبات بشكل جذري بناءً على تطبيق الاستخدام النهائي. تتطلب مكونات الطيران الهيكلية هوامش فشل غير متسامحة ومقاومة استثنائية للتعب. في المقابل، التطبيقات الصناعية مثل أغطية الألياف الزجاجية المخصصة تعطي الأولوية للختم البيئي، ومرونة التكوين، ومقاومة التأثير. غالبًا ما تتطلب العبوات الواقية أجهزة يمكنها تحمل دورات الفتح والإغلاق المتكررة بواسطة أطقم الصيانة. يجب أن تتوافق طريقة الحجز مع المتطلبات التشغيلية المحددة للمنتج النهائي. إن الإفراط في هندسة العلبة البسيطة يهدر الموارد ويطيل المهل الزمنية. إن عدم هندسة المفصل الهيكلي يؤدي إلى فشل كارثي في هذا المجال.
يقدم قالب نقل الراتنج متغيرات محددة في تكامل الأجهزة. تستخدم عملية RTM قوالب مغلقة، حيث يتم حقن الراتينج المحفز تحت الضغط في شكل ألياف جافة. تخلق بيئة القالب المغلق هذه تحديات مميزة لتكامل الأجهزة. يجب على المهندسين مراعاة الإدخالات العمياء، واحتمال انقطاع تدفق الراتنج، وتغيرات الضغط الداخلي. يمكن أن تتجاوز ضغوط حقن RTM بسهولة 30 رطل لكل بوصة مربعة. إذا لم يتم تثبيت الملحق بشكل آمن، فإن هذا الضغط سوف يزيحه، مما يؤدي إلى جزء مكسور وقالب ملوث. علاوة على ذلك، يمكن للأجهزة نفسها أن تغير مسار تدفق الراتنج، مما يؤدي إلى إنشاء بقع جافة أو مناطق غنية بالراتنج مما يؤدي إلى إضعاف الصفائح. تم دمج السحابات بنجاح تتطلب أجزاء الألياف الزجاجية RTM تصميمًا دقيقًا للقالب ومعالجة دقيقة للتشكيل على أرضية المتجر.
يتم دمج الإدخالات المقولبة مباشرة في الجزء المركب أثناء مرحلة التصنيع الأولية. يقوم المشغلون بوضع إدخالات مخرشة أو مقطوعة أو سداسية الشكل في تجويف القالب قبل حقن الراتنج. غالبًا ما يتم تصميم أو قطع تقوية الألياف الزجاجية الجافة لتناسب هذه الإدخالات بشكل مريح. بمجرد إغلاق القالب، يتدفق الراتنج المحقون حول الجهاز. عندما يعالج الراتنج، فإنه يقوم بتغليف الإدخال ميكانيكيًا. توفر التخريش والقطع السفلية آليات قفل مادية. وهذا يمنع الإدخال من الدوران أو الانسحاب من المصفوفة المعالجة عند تعرضه لأحمال ثقيلة.
يوفر هذا النهج مزايا ميكانيكية كبيرة. إنه يضمن النقل المستمر لحمل الألياف عبر المفصل. يوفر التغليف الميكانيكي مقاومة فائقة للاهتزاز والتحميل الديناميكي، وهو أمر ضروري لتركيبات المحرك أو مكونات التعليق. تعمل الحشوات المقولبة على التخلص من خطوات التجميع الثانوية، مما يؤدي إلى تبسيط سير العمل بعد المعالجة. يصل المفصل إلى أقصى قوة له فور القولبة. لا تحتاج إلى انتظار معالجة المواد اللاصقة الثانوية أو القلق بشأن تثبيت التركيبات. تتفوق هذه الطريقة في التطبيقات التي تتطلب مقاومة عالية لعزم الدوران، مثل نقاط التثبيت الملولبة لألواح الآلات الثقيلة.
يتطلب تنفيذ الإدخالات المقولبة الالتزام الصارم بإرشادات التصميم من أجل التصنيع. يجب عليك تحديد الحد الأدنى لمسافة الحافة لمنع فشل الاختراق تحت الحمل. يجب حساب سمك الجدار الرئيسي بعناية لتجنب المناطق الغنية بالراتنج. المناطق الغنية بالراتنج تفتقر إلى تعزيز الألياف. إنها تعمل كالبلاستيك غير المقوى، وتصبح هشة وتعمل كنقاط بدء الشقوق الأولية تحت الضغط. يجب على المهندسين إدارة جزء حجم الألياف الموضعي حول الإدخال. يؤدي قطع عدد كبير جدًا من الألياف لاستيعاب الأجهزة إلى إضعاف البنية المحيطة. يضمن نظام DFM المناسب أن تعمل الإدخال على تحسين السلامة الهيكلية للجزء بدلاً من المساس بها.
معلمة التصميم |
المبدأ التوجيهي الموصى به |
ملاحظة التطبيق الميداني |
|---|---|---|
الحد الأدنى لمسافة الحافة |
2.0 × أدخل القطر |
يمنع انفجار الجدار الجانبي أثناء ربط المسمار ذو عزم الدوران العالي. |
سمك الجدار بوس |
1.5 × قطر الإدخال |
يحافظ على الصلابة الهيكلية دون خلق تجمع مفرط للراتنج. |
أدخل نوع التخريش |
الماس أو سداسية |
يوفر أقصى قدر من المقاومة ضد كل من عزم الدوران والسحب. |
اتجاه الألياف |
مستمر حول الإدراج |
تجنب قطع الألياف الأساسية الحاملة؛ جزء من الألياف حول رئيسه. |
على الرغم من تفوقها الميكانيكي، إلا أن الإدخالات المقولبة تقدم مقايضات إنتاجية متميزة. أنها تزيد بشكل كبير من تعقيد الأدوات. يتطلب القالب دبابيس أو مغناطيسات أو تجاويف محددة مُشكَّلة بدقة لتثبيت الإدخالات بشكل آمن ضد ضغط الحقن. هناك خطر دائم من دخول وميض الراتنج إلى الخيوط الداخلية أثناء عملية RTM المضغوطة. غالبًا ما يستخدم المصنعون سدادات السيليكون أو الإدخالات العمياء للتخفيف من هذه المخاطر، مما يضيف خطوة أخرى للمشغل. بالإضافة إلى ذلك، تؤدي الإدخالات المقولبة إلى أوقات دورات أطول. يجب على المشغلين وضع كل إدخال وتأمينه يدويًا قبل كل طلقة، مما يقلل من الإنتاجية اليومية الإجمالية على خط الإنتاج.
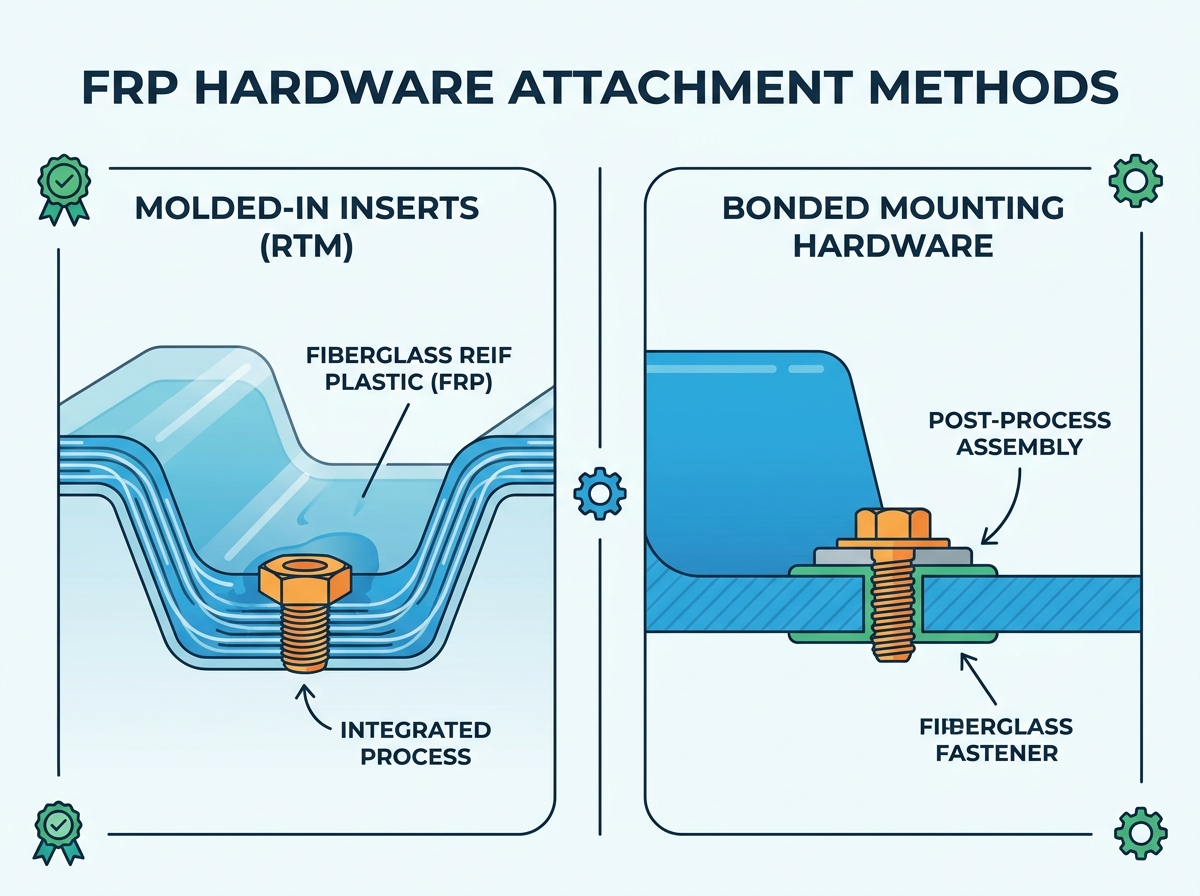
يستخدم الترابط الثانوي مواد لاصقة هيكلية لربط الألواح الأساسية أو المسامير أو المواجهات بعد معالجة الجزء المركب بالكامل. تفصل هذه التقنية عملية التشكيل الأولية عن مرحلة تكامل الأجهزة. يقوم المشغلون بإزالة الجزء، وإعداد السطح، ووضع المادة اللاصقة، ووضع الجهاز باستخدام أدوات متخصصة. تشكل المادة اللاصقة رابطة كيميائية وميكانيكية بين اللوح الأساسي للأجهزة والركيزة المركبة. تعتمد هذه الطريقة بشكل كامل على قوة الطبقة اللاصقة وجودة تحضير السطح الذي يقوم به فنيو أرضية الورشة.
يعد اختيار المادة اللاصقة الصحيحة أمرًا بالغ الأهمية لنجاح الأجهزة المرتبطة. يجب أن تتوافق المصفوفة اللاصقة مع الحمل المحدد والمتطلبات البيئية لموقع التثبيت.
فئة لاصقة |
نقاط القوة الأساسية |
أفضل التطبيقات الميدانية |
|---|---|---|
الايبوكسيات المقوية |
أعلى قوة نهائية، وصلابة هيكلية ممتازة، وقدرة قص عالية. |
حامل حمل ثابت، تركيب المعدات الثقيلة، الأقواس الهيكلية. |
ميثيل ميثاكريلات (MMAs) |
مقاومة ممتازة للتعب، وتتحمل الحد الأدنى من إعداد السطح، ومعالجة سريعة في درجة حرارة الغرفة. |
البيئات البحرية، اللوحات عالية الاهتزاز، خطوط التجميع السريعة. |
البولي يوريثين |
مرونة عالية، وتخميد اهتزاز فائق، ويستوعب التمدد الحراري. |
المناطق المعرضة للصدمات، حيث يتم ربط المواد المتباينة مع عدم تطابق CTE بدرجة عالية. |
توفر الأجهزة المستعبدة مرونة هائلة وفوائد الأدوات. ليس له أي تأثير على تصميم القالب الأساسي. لا تحتاج إلى دبابيس معقدة أو قضبان ملولبة أو مغناطيس في الأدوات. وهذا يقلل بشكل كبير من وقت تصنيع القالب الأولي وتكاليف التشغيل الآلي. كما يسمح لك بتوحيد جزء مصبوب واحد لتكوينات متعددة. يمكنك ببساطة تغيير موضع الأجهزة المستعبدة بناءً على طلب العميل المحدد أو المتطلبات الميدانية. يعمل هذا النهج على تسريع أوقات دورة التشكيل الأولية. يمكن للمشغلين حقن الأجزاء بشكل مستمر دون التوقف لتحميل الإدخالات، مما يزيد من إنتاج مكبس RTM.
ومع ذلك، تمتلك الأنظمة المستعبدة نقاط ضعف محددة. هم عرضة للغاية لضغط التقشير. تؤدي المواد اللاصقة أداءً جيدًا بشكل استثنائي في القص والضغط، ولكن قوى التقشير تبدأ بسهولة في التصفيح عند خط الربط. يمكن أن تتحلل المفاصل المستعبدة في ظل التدوير الحراري الشديد أو التعرض الكيميائي القاسي على مدار سنوات من الخدمة. علاوة على ذلك، تعتمد هذه الطريقة تمامًا على اتساق المشغل. سوء إعداد السطح يضمن فشل المفاصل.
لضمان رابطة موثوقة، يجب على المشغلين اتباع تسلسل صارم لإعداد السطح:
مسح المذيبات: قم بإزالة الملوثات السطحية الثقيلة والزيوت والحطام السائب باستخدام مذيب معتمد مثل كحول الأيزوبروبيل أو الأسيتون.
الكشط الميكانيكي: قم بفرك منطقة الترابط باستخدام ورق صنفرة 80 حبيبة رملية أو نظام تفجير حبيبي متحكم فيه لإزالة الطبقة السطحية اللامعة الغنية بالراتنج.
إزالة الغبار: قم بتنظيف الغبار المتآكل بالمكنسة الكهربائية أو نفخه باستخدام هواء مضغوط نظيف وخالي من الزيت.
مسح المذيب النهائي: قم بإجراء مسح ثانوي لضمان سطح ترابط أصلي تمامًا.
تطبيق اللاصق: قم بتوزيع المادة اللاصقة باستخدام فوهة خلط ثابتة لضمان النسبة الصحيحة للراتنج إلى المادة الصلبة.
وتتطلب مقارنة هاتين الطريقتين تقييماً متعدد الأبعاد. يجب على المهندسين أن يوازنوا بين الأداء الميكانيكي واقتصاديات الإنتاج ومتطلبات مراقبة الجودة. يعتمد الاختيار الأمثل بشكل كامل على القيود المحددة لبيئة التصنيع الخاصة بك وتطبيق الاستخدام النهائي.
توفر الإدخالات المقولبة بشكل عام قوة شد فائقة ومقاومة عزم الدوران. يقوم التشابك الميكانيكي مع مصفوفة الراتنج المعالجة بتوزيع الأحمال بشكل فعال عبر شبكة الألياف. عندما يفشل الإدخال المقولب، فإنه عادةً ما يؤدي إلى فشل المصفوفة. في الواقع، تنكسر الألياف الزجاجية المحيطة قبل أن يتم تحرير الملحق. تعتمد الأجهزة المستعبدة على قوة القص للمادة اللاصقة. في حين أن المواد اللاصقة الهيكلية الحديثة قوية بشكل لا يصدق، إلا أنها تظل عرضة لقوى التقشير. عادةً ما تظهر حالات فشل المفاصل المرتبطة على أنها فشل المادة اللاصقة، حيث ينفصل الغراء عن الركيزة، أو فشل التماسك، حيث تتمزق المادة اللاصقة نفسها تحت الحمل.
حجم الإنتاج يحدد الجدوى الاقتصادية لكل طريقة. تتطلب الإدخالات المقولبة أدوات باهظة الثمن ومعقدة. ومع ذلك، فإنها تقضي على عمالة التجميع الثانوية. تعمل عمليات الإنتاج كبيرة الحجم على تعويض الاستثمار الأولي في الأدوات بسرعة من خلال تقليل ساعات العمل لكل وحدة. تتميز الأجهزة المستعبدة بالحد الأدنى من الاستثمار في الأدوات. ومع ذلك، فهو يتطلب عملاً يدويًا كبيرًا لإعداد السطح وتطبيق اللاصق والتثبيت. تحدث نقطة التعادل عندما تتجاوز وفورات العمالة الناتجة عن إزالة الترابط الثانوي تكاليف الأدوات الأولية المرتفعة للإدخالات المقولبة. تفضل عمليات التشغيل ذات الحجم المنخفض والطلبات المخصصة والنماذج الأولية الأجهزة المستعبدة بشكل كبير نظرًا لانخفاض حاجز الدخول.
تختلف متطلبات التفتيش بشكل كبير بين الطريقتين. تتطلب الإدخالات المقولبة إجراء فحوصات الأبعاد والبصرية. يتحقق المفتشون من وجود الحشوة، وتصحيح درجة الخيط، وغياب وميض الراتنج داخل الخيوط. تمثل المفاصل المستعبدة تحديات كبيرة في الاختبار غير المدمر. لا يمكن للفحص البصري تأكيد السلامة الداخلية للرابطة اللاصقة. لا يمكنك بسهولة اكتشاف الفراغات أو سوء ترطيب الركيزة بمجرد توصيل الجهاز. ولذلك صارمة يجب أن تركز بروتوكولات مراقبة الجودة FRP بشكل كبير على التحقق من صحة العملية للمفاصل المستعبدة. يجب عليك مراجعة خطوات إعداد السطح ومراقبة رطوبة أرضية المتجر والتحقق من نسب خلط المواد اللاصقة بشكل مستمر.
يتطلب التحقق من سلامة المفصل اختبارًا موحدًا. يستخدم المهندسون معايير ASTM محددة لمراجعة الأداء مقابل متطلبات خط الأساس. بالنسبة للإدخالات المقولبة، يقيس ASTM D5961 استجابة المحمل للشرائح المركبة من مادة البوليمر. يساعد هذا في تحديد كيفية نقل أحمال المقابض المركبة من خلال الإدخال. بالنسبة للأجهزة المرتبطة، يقوم ASTM D1002 بتقييم قوة القص الظاهرة للعينات المعدنية المرتبطة بشكل لاصق ذات وصلة واحدة. يضمن إجراء هذه الاختبارات القياسية أن طريقة التثبيت التي اخترتها تلبي معايير الامتثال التنظيمية ومعايير السلامة الخاصة بصناعتك المحددة.
ميزة |
إدراجات مصبوبة |
أجهزة التركيب المستعبدة |
|---|---|---|
قوة التحميل الأساسية |
ممتاز (الشد، القص، عزم الدوران) |
عالي (القص، الضغط)، ضعيف (التقشير) |
تعقيد الأدوات |
عالي (يتطلب دبابيس، ومغناطيس، وتجويفات) |
منخفض (لا توجد تعديلات أساسية على القالب) |
زمن دورة الإنتاج |
أبطأ (التحميل اليدوي قبل الحقن) |
صب أولي أسرع، وأبطأ بعد التجميع |
مرونة التصميم |
جامدة (التغييرات تتطلب تعديل القالب) |
مرتفع (يمكن ضبط موضع الأجهزة بسهولة) |
التركيز على ضمان الجودة |
تصميم القالب، تدفق الراتنج، منع الوميض |
تحضير السطح، خلط المواد اللاصقة، المعالجة |
تحمل كلتا طريقتي التثبيت مخاطر التنفيذ الكامنة. إن توقع هذه المخاطر ونشر استراتيجيات التخفيف المستهدفة يضمن موثوقية مشتركة على المدى الطويل. يجب أن يمتد الإشراف الهندسي إلى ما هو أبعد من مرحلة التصميم الأولي إلى مراقبة الإنتاج النشطة على أرض المصنع.
تؤدي الاختلافات في معامل التمدد الحراري بين الإدخالات المعدنية ومصفوفة الألياف الزجاجية إلى خلق ضغط كبير. مع تقلب درجات الحرارة في البيئات الخارجية، يتمدد المعدن وينكمش بمعدل مختلف عن المركب. يؤدي عدم التطابق هذا إلى حدوث تشققات دقيقة في الراتينج المحيط، مما يؤدي في النهاية إلى فشل المفصل. للتخفيف من هذه المخاطر، حدد إدراج المواد المناسبة. توفر سبائك النحاس والفولاذ المقاوم للصدأ ملفات تعريف CTE تتوافق بشكل أقرب إلى مصفوفات مركبة معينة. بالإضافة إلى ذلك، فإن استخدام التعزيز الموضعي، مثل طبقات الزجاج الإضافية حول رأس الإدخال، يساعد على توزيع الضغوط الحرارية بشكل متساوٍ عبر الصفائح.
يحدث التآكل الجلفاني عندما تتفاعل معادن مختلفة في وجود المنحل بالكهرباء. في حين أن هذه مشكلة خطيرة في البلاستيك المقوى بألياف الكربون، إلا أنها تظل عاملاً في تطبيقات الألياف الزجاجية القياسية المعرضة لبيئات قاسية مثل المياه المالحة أو الغسلات الكيميائية. إذا تم ربط مسمار فولاذي في ملحق نحاسي، فقد يؤدي التآكل إلى الاستيلاء على المفصل أو تدهور الأجهزة. خفف من هذا الخطر باستخدام مواجهات معزولة. يمكنك أيضًا تحديد إدخالات مطلية أو وضع حواجز لاصقة محددة لمنع الاتصال المباشر بين المعدن داخل مجموعة الوصلة.
يظل فشل المادة اللاصقة هو الخطر الرئيسي بالنسبة للأجهزة المرتبطة. يمنع التلوث الناتج عن عوامل تحرير العفن تبلل المادة اللاصقة بشكل مناسب. حتى الطبقات المجهرية من السيليكون أو الشمع سوف تدمر سلامة الرابطة. تنفيذ الاستخدام الصارم للتقشير أثناء عملية التشكيل. تترك طبقة التقشير سطحًا نظيفًا ومزخرفًا عند إزالتها، وهي مثالية للربط دون صنفرة واسعة النطاق. قم بتوحيد تقنيات الكشط الخاصة بك باستخدام ورق صنفرة حبيبي محدد أو تفجير حبيبي آلي. وأخيرًا، استخدم أنظمة توزيع المواد اللاصقة الآلية لضمان نسب مزيج دقيقة تمامًا وتقليل الأخطاء البشرية أثناء التطبيق.
يمكن أن تتحلل المفاصل دون أن يلاحظها أحد على مدى عمر المنتج. تعمل الاهتزازات الديناميكية والتعرض للأشعة فوق البنفسجية والدخول الكيميائي على إضعاف الوصلات المقولبة والمترابطة بمرور الوقت. وضع بروتوكولات صارمة للتفتيش الميداني الروتيني. يجب على فرق الصيانة التحقق من وجود تشققات دقيقة حول الإدخالات المقولبة أثناء فترة التوقف المجدولة. بالنسبة للمفاصل المستعبدة في البيئات القاسية، يجب على المفتشين البحث عن التصفيح في مرحلة مبكرة أو الطباشير اللاصق. يكشف تنفيذ برنامج تدقيق دورة الحياة الاستباقي عن التدهور الطفيف قبل أن يتصاعد إلى عطل ميكانيكي كارثي في الميدان.
إجراء تحليل العناصر المحدودة على المفصل المقترح لتحديد تركيزات الإجهاد الموضعية قبل الانتهاء من تصميم القالب.
اطلب بيانات اختبار السحب الفعلي واختبار القص من شريكك في التصنيع المركب للتحقق من صحة المادة اللاصقة المختارة أو الإدخال تحت أحمال حقيقية.
قم بإعداد نموذج أولي لكلا طريقتي الربط باستخدام قالب مؤقت إذا تجاوز إنتاجك المتوقع 1000 وحدة سنويًا.
قم بتوحيد بروتوكولات إعداد السطح لديك وتوثيق الأوقات الدقيقة للحبيبات والمذيبات والمعالجة في دليل مراقبة جودة أرضية متجرك.
ج: توفر الإدخالات المقولبة قوة سحب أعلى. إنهم يقفلون ميكانيكيًا في مصفوفة الراتنج المعالجة. يقوم التخريش والتقطيع بتوزيع أحمال التوتر عبر الهيكل المركب. الأجهزة المربوطة محدودة بقوة القص والتقشير للطبقة اللاصقة، مما يجعلها أكثر عرضة لقوى السحب المباشرة.
ج: نعم، بشرط أن يكون المفصل مصمماً بشكل صحيح. يجب أن يحافظ التصميم على المادة اللاصقة في حالة القص أو الضغط بدلاً من التقشير أو الشد. يجب عليك استخدام مواد لاصقة هيكلية عالية الأداء، مثل الإيبوكسيات المقوية أو MMAs، جنبًا إلى جنب مع بروتوكولات إعداد السطح المطبقة بصرامة لضمان السلامة الهيكلية.
ج: تعمل الإدخالات المقولبة على زيادة تكاليف الأدوات الأولية بشكل كبير. يتطلب القالب دبابيس أو مغناطيسات أو تجاويف مصنوعة بدقة. يجب أن تحمل هذه الميزات الإدخالات بشكل آمن ضد ضغط الحقن العالي لعملية RTM، مما يتطلب تفاوتات أكثر إحكامًا في التصنيع وهندسة قوالب أكثر تعقيدًا.
ج: يستخدم المصنعون عادةً إدخالات عمياء، تكون مغلقة من طرف واحد. وبدلاً من ذلك، يستخدمون سدادات إخفاء السيليكون. يمكن لتصميمات القوالب المتخصصة أيضًا إنشاء ختم ميكانيكي محكم على وجه الإدخال، مما يمنع وميض الراتنج المضغوط من دخول الخيوط الداخلية أثناء الحقن.
ج: يعد التحول من القالب إلى المستعبدين أمرًا سهلاً نسبيًا. عادةً ما يتطلب الأمر فقط إزالة دبابيس التثبيت من القالب الموجود. ومع ذلك، فإن التحول من المستعبدين إلى المقولبين أمر صعب ومكلف. غالبًا ما يتطلب الأمر تعديل القالب بشكل كبير أو إعادة تصنيعه بالكامل لاستيعاب آليات تثبيت الإدخال الجديدة.
ج: إنه أمر بالغ الأهمية. أي عامل تحرير قالب متبقي أو غبار أو رطوبة على سطح الجزء سوف يتسبب في فشل لاصق كارثي. تعد بروتوكولات مراقبة الجودة الصارمة لكشط السطح ومسح المذيبات والتحقق من مزيج المواد اللاصقة إلزامية لضمان وصلات موثوقة وقابلة للتكرار.
ج: غالبًا ما يُفضل استخدام ميثاكريلات الميثيل (MMAs). أنها توفر مقاومة ممتازة للتعب وأوقات علاج سريعة. والأهم من ذلك، أنها تمتلك القدرة على الارتباط بشكل فعال مع إعداد سطح أقل صرامة قليلاً مقارنة بالإيبوكسيات التقليدية، حيث تخترق الملوثات السطحية البسيطة بفعالية.
