
Просмотры: 0 Автор: Редактор сайта Время публикации: 23 сентября 2026 г. Происхождение: Сайт


Масштабирование производства армированного стекловолокном пластика (FRP) представляет собой серьезную задачу для современных инженерных команд. Переход от первоначальных прототипов небольшого объема к масштабному производству требует принятия критического финансового решения. Вы должны тщательно сбалансировать непосредственные капитальные затраты и долгосрочные эксплуатационные расходы. Командам по закупкам и менеджерам проектов часто сложно правильно рассчитать время этого перехода. Они часто вкладывают слишком много средств в дорогостоящие стальные инструменты, прежде чем доработать свои конструкции. И наоборот, они теряют прибыль, слишком долго полагаясь на переменные ручные процессы. Выбор неправильного метода производства напрямую снижает качество детали. Это также регулярно разрушает тщательно спланированные бюджеты проектов. В этой статье представлена четкая система показателей, которая поможет вам эффективно оценить варианты производства. Мы рассмотрим конкретные пороговые значения объема, критерии механических характеристик и строгие отраслевые требования. Вы узнаете, как именно подойти к этому поворотному этапу производства, чтобы максимизировать прибыльность и обеспечить структурную целостность.
Понимание фундаментальной механики каждого метода производства — ваш первый шаг. Каждый процесс несет в себе уникальные эксплуатационные реалии. Эти реалии определяют, насколько быстро вы сможете производить детали и насколько стабильно эти детали будут работать в полевых условиях.
Ручная укладка представляет собой наиболее традиционную форму производства композитов. Эта техника открытого формования во многом основана на ручном ламинировании. Техники вручную укладывают маты из стекловолокна на одностороннюю форму. Затем они наносят на волокна катализированную жидкую смолу. Эти недорогие формы обычно состоят из дерева, обработанного пенопласта или базовых композитных материалов.
Система отверждается при комнатной температуре. Поэтому процесс сильно зависит от условий окружающей среды. Колебания влажности и температуры на заводе могут существенно изменить время отверждения. Что еще более важно, успех полностью зависит от навыков технического специалиста. Операторы должны вручную выкатывать захваченные пузырьки воздуха. Они должны обеспечивать равномерное распределение смолы по сложной геометрии.
Это представляет серьезный фактор риска. Неравномерное распределение смолы напрямую приводит к изменению веса деталей. Это часто создает скрытые слабые места внутри композитной матрицы. Вы столкнетесь с более высокой вероятностью структурного разрушения, если операторы будут торопиться с процессом ламинирования.
Закрытое формование полностью меняет производственную среду. В этом автоматизированном процессе используются нагретые и подобранные металлические инструменты. Производители обычно изготавливают эти формы из закаленной стали. Техники устанавливают эти тяжелые инструменты внутри крупнотоннажного гидравлического пресса.
Вместо жидкой смолы и рыхлых матов в процессе используются заранее отмеренные соединения. Обычно вы загружаете листовой формовочный компаунд (SMC) или объемный формовочный компаунд (BMC) в открытую форму. Гидравлический пресс закрывается. Он оказывает огромное тепло и давление на соединение. Материал течет быстро и заполняет каждую полость формы.
Основное преимущество – скорость. Время цикла резко сокращается. Деталь, отверждение которой при открытом формовании занимает четыре часа, здесь может отверждаться за четыре минуты. Это позволяет установить весьма предсказуемые производственные графики. Он исключает погодные условия из вашего рабочего уравнения.
При оценке компрессионное формование по сравнению с прямой ручной укладкой , основной рабочий сдвиг становится очевидным. Вы переходите от трудоемкого, переменного процесса к капиталоемкому, строго контролируемому процессу. Открытое формование требует дешевых инструментов, но дорогостоящего и постоянного человеческого труда. Закрытое формование требует огромных первоначальных инвестиций. Тем не менее, он обеспечивает невероятно дешевые и молниеносные циклы после начала производства.
Финансовое моделирование обеспечивает переход между этими методами производства. Инженеры должны обосновать переход к автоматизированному производству, используя достоверные данные. Вам необходимо рассчитать точные точки безубыточности, чтобы защитить корпоративную прибыль.
Капитальные затраты сильно различаются между двумя методами. Формы для ручной укладки остаются невероятно дешевыми. Вы можете построить жизнеспособную производственную форму за сумму от нескольких сотен до нескольких тысяч долларов. Вы также можете легко модифицировать эти формы, используя базовые инструменты магазина.
Пресс-формы требуют интенсивных капиталовложений. Эти подобранные металлические инструменты требуют точной обработки на станке с ЧПУ. Инженерам приходится проектировать сложные тепловые каналы внутри стали, чтобы обеспечить равномерный нагрев. Сталь требует специальной закалки, чтобы выдерживать циклы высокого давления. Следовательно, стоимость оснастки варьируется от десятков до сотен тысяч долларов. Этот первоначальный шок часто отпугивает отделы закупок.
Вы должны сопоставить затраты на оснастку с эксплуатационными расходами. Ручная укладка влечет за собой огромные постоянные затраты на рабочую силу. Каждая деталь требует вмешательства человека при ламинировании, прокатке и извлечении из формы. Кроме того, открытое формование приводит к значительным отходам материала. Техники должны тщательно обрезать и обрабатывать необработанные края после отверждения. Шлифование и покраска добавляют дополнительные часы к стоимости единицы продукции.
Автоматизированное формование сводит к минимуму ручное вмешательство. Пресса делает тяжелую работу. Удаление вспышки требует секунд, а не часов. Эта эффективность значительно снижает текущие затраты на единицу продукции. Отходы материала приближаются к нулю, поскольку вы точно взвешиваете SMC перед помещением его в инструмент.
Вы должны рассчитать порог объема, чтобы принять обоснованное решение. Этот порог возникает, когда амортизированная стоимость стального инструмента падает ниже накопленных затрат на рабочую силу и отходы при ручной укладке. Выполните следующие шаги, чтобы составить карту точки безубыточности:
Полученное число говорит вам, сколько деталей вам необходимо изготовить, чтобы оправдать использование металлического инструмента. Производство сверх этого конкретного количества генерирует чистую прибыль по сравнению с открытым формованием.
Не полагайтесь исключительно на базовые ставки заработной платы. Вы должны оценить скрытую стоимость качества. Исторически сложилось так, что ручная укладка страдает от более высокого уровня брака. Человеческая ошибка приводит к появлению сухих пятен и чрезмерных пустот. Вы должны учитывать доработку. Рассчитайте потенциальную стоимость гарантийных претензий, вызванных сбоями в эксплуатации. Эти скрытые затраты часто приводят к достижению точки безубыточности гораздо раньше в жизненном цикле производства, чем предполагают базовые оценки.
Стоимость – это только половина уравнения. Механические характеристики часто вынуждают инженеров отказываться от открытого формования независимо от объема. Строгие отраслевые стандарты требуют точных свойств материалов.
Прочность любой композитной детали зависит от соотношения волокна и смолы. Мы называем это объемной долей клетчатки (FVF). Ручная укладка с трудом обеспечивает высокую плотность волокон. Обычно процесс достигает максимума при содержании волокна 30–40%. Техники просто не могут оказать достаточное давление вручную, чтобы выдавить излишки смолы.
При закрытом формовании обычно достигается содержание волокна 50–60%. Гидравлический пресс проталкивает смолу глубоко в волокнистую матрицу, одновременно удаляя излишки материала. Эта плотность значительно увеличивает прочность как на растяжение, так и на изгиб. Детали становятся намного легче, неся при этом более тяжелые динамические нагрузки.
Допуски имеют большое значение во время окончательной сборки. При ручной укладке получается только одна сторона «А». Это гладкая сторона, контактирующая с формой. «Сторона B» остается грубой, волокнистой и непредсказуемой по размерам. Если вам нужны жесткие допуски на стороне B, вам придется заплатить за обширную вторичную обработку.
Подобранная металлическая оснастка образует А-стороны на всех поверхностях, контактирующих с инструментом. Размеры остаются полностью заблокированными. Вы достигаете достаточно жестких допусков для прямой сборки. Детали обеспечивают немедленную посадку прокладки и бесшовную автоматическую интеграцию на вашей сборочной линии.
Захваченный воздух создает пустоты внутри композитной матрицы. Ручная прокатка редко удаляет все микроскопические воздушные карманы. Эти пустоты действуют как концентраторы напряжений. Они ослабляют деталь при сильных ударах.
Большой тоннаж вытесняет практически весь захваченный воздух. Достижение более низкого содержания пустот имеет решающее значение для деталей, подвергающихся высоким нагрузкам. Он также защищает компоненты, работающие в агрессивных средах или экстремальных погодных условиях. Влага не может проникнуть в плотно сжатую, лишенную пустот композитную структуру.
Чтобы обосновать эти концепции, давайте рассмотрим реальный инженерный сценарий. Анализ конкретного продукта проясняет процесс принятия решений.
Производителю телекоммуникаций требуется прочный корпус для наружного оборудования 5G. Им нужна электрическая распределительная коробка, способная выдержать суровые прибрежные погодные условия. На начальном этапе прототипа потребовалось 50 единиц. Теперь компания планирует выпустить 15 000 единиц в течение следующих двух лет.
Открытое формование не может удовлетворить строгие требования такого масштаба производства. Конструкция требует сложных внутренних элементов. В коробке необходимы внутренние выступы для крепления печатных плат. Для обеспечения жесткости конструкции требуются формованные ребра. Ручное ламинирование не может последовательно сформировать эти внутренние элементы за один этап.
Кроме того, ручные процессы производят стенки различной толщины. Вы не сможете надежно прижать водонепроницаемую прокладку к неровному краю стекловолокна. Этот вариант нарушает требуемые классы защиты IP67 и NEMA 4X по проникновению воды и пыли. Производителю грозят массовые претензии по гарантии из-за залитой электроники.
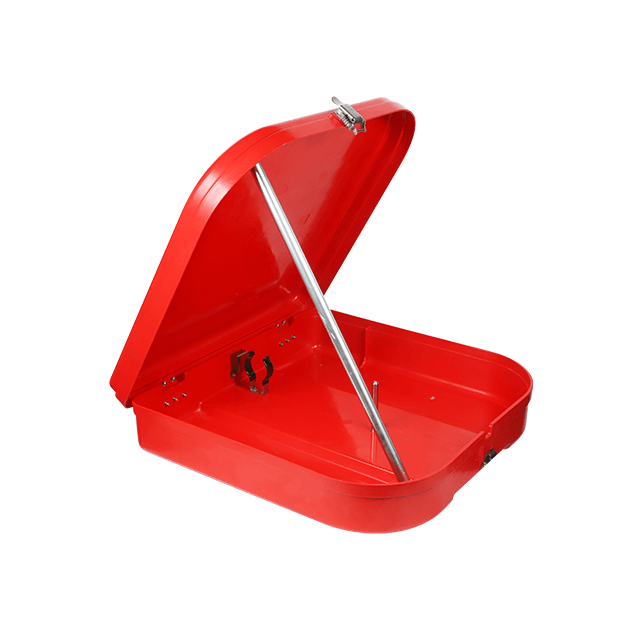
Переход к Коробка из стеклопластика, отлитая под давлением, мгновенно решает эти инженерные проблемы. Подобранная металлическая оснастка обеспечивает абсолютную точность. Он создает точную необходимую толщину стены. Он формирует идеально плоские уплотнительные поверхности, обеспечивая равномерное сжатие прокладок и блокирование влаги.
Этот процесс позволяет легко обрабатывать сложную внутреннюю геометрию. Инструмент формирует монтажные ребра непосредственно в детали во время цикла прессования. Технические специалисты могут установить в форму резьбовые латунные вставки перед закрытием пресса. Состав обтекает вставки, надолго фиксируя их в композите. Это полностью исключает вторичное сверление и нарезание резьбы.
Наконец, материалы SMC, разработанные для закрытого формования, легко достигают строгих показателей воспламеняемости UL 94. Такое сочетание структурной жесткости, огнестойкости и отсутствия вторичной сборки делает автоматизированный метод единственным жизнеспособным выбором для тяжелых промышленных условий.
Выбор правильного процесса требует объективного взгляда на конкретные параметры вашего проекта. Используйте приведенные ниже рекомендации, чтобы составить список идеального метода производства.
Метод производства Матрица решений
| Критерии принятия решения | Ручная формовка (открытое формование) | Компрессионное формование (закрытое формование) |
|---|---|---|
| Оптимальный объем | Низкий (от 1 до 1000 единиц) | Высокий (2000+ единиц) |
| Первоначальные капвложения (инструменты) | Низкая (от сотен до тысяч долларов) | Высокая (от десятков до сотен тысяч долларов) |
| Операционные расходы на единицу (труд) | Высокий (обширный ручной труд и отделка) | Низкая (автоматические циклы, минимальная чистовая обработка) |
| Качество отделки поверхности | Односторонний (только сторона A) | Двусторонний (класс А на всех контактах инструмента) |
| Допуск и повторяемость | От низкого до среднего (зависит от навыков оператора) | Чрезвычайно высокая (точность, контролируемая станком) |
| Гибкость дизайна | Высокий (легко модифицировать дешевый инструмент) | Низкая (стальную оснастку трудно/дорого изменить) |
При просмотре компрессионное формование или ручное формование нескольких линий продукции, вернитесь к этой матрице. Это позволяет командам по закупкам и инженерам согласовывать свои действия по достижению общих бизнес-целей.
Выбор между этими двумя различными методами производства композитов редко бывает неоднозначным, если моделировать общую экономику производства. Вы должны выйти за рамки первоначального предложения по инструментам. Путем расчета точных объемов безубыточности, анализа скрытых затрат на качество и определения точных механических требований правильный путь обнаруживается естественным путем. Открытое формование служит отличным испытательным полигоном для прототипов и массивных нестандартных конструкций. Тем не менее, автоматизированное закрытое формование остается основным направлением масштабируемого, повторяемого и прибыльного промышленного производства.
Чтобы успешно двигаться вперед, предпримите следующие шаги. Во-первых, принудительно заморозьте проектирование в своем инженерном отделе. Во-вторых, рассчитайте реалистичный прогноз объема производства на три года. Наконец, проконсультируйтесь с опытным партнером-производителем FRP. Попросите их сравнить ваши первоначальные инвестиции в инструменты с прогнозируемой долгосрочной экономией рабочей силы. Правильное планирование гарантирует вам максимальную отдачу от ваших производственных инвестиций.
О: Да, вы можете добиться чистоты класса А со стороны инструмента. Технические специалисты используют высококачественные гелькоуты и выполняют обширную полировку после отверждения. Однако этот процесс во многом зависит от труда. Он полностью полагается на человеческие навыки и экономически не масштабируем для крупносерийного производства.
Ответ: Изготовление открытых форм для ручной укладки из дерева, пенопласта или базовых композитов обычно занимает 1–2 недели. И наоборот, стальные металлические инструменты требуют прецизионной обработки на станке с ЧПУ и термической обработки. Этот сложный процесс обычно занимает 8–12 недель до первой проверки изделия.
О: Да, но для этого требуется строгое обновление «Проектирование для технологичности» (DFM). Вы не можете просто использовать один и тот же файл САПР. Инженеры должны регулировать углы наклона для правильного выброса. Они также должны оптимизировать толщину стенок, чтобы она соответствовала потоку материала под высоким давлением и предотвращала термическую деформацию.
