
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 23.09.2026 Herkunft: Website


Die Skalierung der Herstellung von glasfaserverstärktem Kunststoff (FRP) stellt moderne Ingenieurteams vor große Herausforderungen. Der Übergang von anfänglichen Prototypen in geringer Stückzahl zur Massenproduktion erfordert eine kritische finanzielle Entscheidung. Sie müssen die unmittelbaren Investitionsausgaben sorgfältig gegen die langfristigen Betriebskosten abwägen. Beschaffungsteams und Projektmanager haben oft Schwierigkeiten, diesen Übergang richtig zu planen. Sie investieren häufig zu viel in sehr teure Stahlwerkzeuge, bevor sie ihre Entwürfe fertigstellen. Umgekehrt schmälern sie ihre Gewinnmargen, indem sie sich viel zu lange auf variable manuelle Prozesse verlassen. Die Wahl der falschen Fertigungsmethode beeinträchtigt direkt die Teilequalität. Außerdem werden dadurch regelmäßig sorgfältig geplante Projektbudgets zerstört. Dieser Artikel bietet einen klaren, metrikgesteuerten Rahmen, der Ihnen hilft, Ihre Produktionsoptionen effektiv zu bewerten. Wir werden spezifische Volumenschwellenwerte, mechanische Leistungskriterien und strenge Branchen-Compliance-Anforderungen untersuchen. Sie erfahren genau, wie Sie diesen Fertigungsdrehpunkt angehen, um die Rentabilität zu maximieren und die strukturelle Integrität sicherzustellen.
Ihr erster Schritt besteht darin, die grundlegenden Mechanismen jeder Produktionsmethode zu verstehen. Jeder Prozess bringt einzigartige betriebliche Realitäten mit sich. Diese Realitäten bestimmen, wie schnell Sie Teile produzieren können und wie konstant diese Teile im Feld funktionieren.
Das Handlaminieren stellt die traditionellste Form der Verbundwerkstoffherstellung dar. Diese offene Formtechnik beruht stark auf der manuellen Laminierung. Techniker legen Glasfasermatten manuell auf eine einseitige Form. Anschließend tragen sie katalysiertes flüssiges Harz auf die Fasern auf. Diese kostengünstigen Formen bestehen typischerweise aus Holz, bearbeitetem Schaumstoff oder einfachen Verbundmaterialien.
Das System härtet bei Raumtemperatur aus. Daher hängt der Prozess stark von den Umgebungsbedingungen ab. Schwankende Luftfeuchtigkeit und Temperatur in der Fabrik können die Aushärtezeiten drastisch verändern. Noch wichtiger ist, dass der Erfolg ausschließlich von den technischen Fähigkeiten abhängt. Der Bediener muss eingeschlossene Luftblasen manuell ausrollen. Sie müssen eine gleichmäßige Harzverteilung über komplexe Geometrien hinweg gewährleisten.
Dies stellt einen schwerwiegenden Risikofaktor dar. Eine inkonsistente Harzverteilung führt direkt zu unterschiedlichen Teilegewichten. Dadurch entstehen oft versteckte Schwachstellen innerhalb der Verbundmatrix. Wenn die Bediener den Laminierungsprozess überstürzen, steigt die Wahrscheinlichkeit eines Strukturversagens.
Das geschlossene Formen verändert die Produktionsumgebung völlig. Bei diesem automatisierten Prozess kommen erhitzte, aufeinander abgestimmte Metallwerkzeuge zum Einsatz. Hersteller fertigen diese Formen typischerweise aus gehärtetem Stahl. Techniker montieren diese schweren Werkzeuge in einer hydraulischen Presse mit hoher Tonnage.
Anstelle von flüssigem Harz und losen Matten werden bei dem Verfahren vordosierte Verbindungen verwendet. Normalerweise geben Sie Sheet Moulding Compound (SMC) oder Bulk Moulding Compound (BMC) in die offene Form. Die hydraulische Presse schließt. Es übt enorme Hitze und Druck auf die Verbindung aus. Das Material fließt schnell und füllt jeden Hohlraum der Form.
Der Hauptvorteil ist die Geschwindigkeit. Die Zykluszeiten sinken drastisch. Ein Teil, dessen Aushärtung beim offenen Formen vier Stunden dauert, könnte hier in vier Minuten aushärten. Dadurch werden höchst vorhersehbare Produktionspläne erstellt. Es entfernt Umgebungswetterbedingungen aus Ihrer Betriebsgleichung.
Bei der Bewertung Formpressen vs. direktes Handauflegen , die grundlegende betriebliche Veränderung wird offensichtlich. Sie bewegen sich von einem arbeitsintensiven, variablen Prozess zu einem kapitalintensiven, stark kontrollierten Prozess. Offenes Formen erfordert billige Werkzeuge, aber teure, fortlaufende menschliche Arbeit. Geschlossenes Formen erfordert eine enorme Vorabinvestition. Allerdings liefert es unglaublich günstige und blitzschnelle Zyklen, sobald die Produktion beginnt.
Die Finanzmodellierung treibt den Übergang zwischen diesen Herstellungsmethoden voran. Ingenieure müssen den Sprung zur automatisierten Produktion anhand handfester Daten begründen. Sie müssen exakte Break-Even-Punkte berechnen, um die Unternehmensmargen zu schützen.
Die Investitionsausgaben variieren stark zwischen den beiden Methoden. Handauflegeformen bleiben unglaublich günstig. Für ein paar Hundert bis ein paar Tausend Dollar können Sie eine brauchbare Produktionsform bauen. Sie können diese Formen auch problemlos mit einfachen Werkstattwerkzeugen modifizieren.
Pressformen erfordern hohe Kapitalinvestitionen. Diese aufeinander abgestimmten Metallwerkzeuge erfordern eine präzise CNC-Bearbeitung. Ingenieure müssen komplexe Wärmekanäle im Stahl entwerfen, um eine gleichmäßige Erwärmung sicherzustellen. Der Stahl erfordert spezielle Härtungsbehandlungen, um Hochdruckzyklen zu überstehen. Folglich liegen die Werkzeugkosten zwischen Zehntausenden und Hunderttausenden Dollar. Dieser anfängliche Aufkleberschock schreckt Beschaffungsteams oft ab.
Sie müssen die Werkzeugkosten den Betriebskosten gegenüberstellen. Das Handlaminieren verursacht enorme laufende Arbeitskosten. Jedes einzelne Teil erfordert menschliches Eingreifen zum Laminieren, Rollen und Entformen. Darüber hinaus erzeugt das offene Formen erhebliche Materialverschwendung. Die Techniker müssen die Rohkanten nach dem Aushärten aggressiv zuschneiden und fertigstellen. Durch Schleifen und Lackieren erhöhen sich die Stückkosten um zusätzliche Stunden.
Durch automatisiertes Formen wird dieser manuelle Eingriff minimiert. Die Presse übernimmt die schwere Arbeit. Die Flash-Entfernung dauert eher Sekunden als Stunden. Diese Effizienz senkt die wiederkehrenden Kosten pro Einheit drastisch. Der Materialabfall geht gegen Null, da Sie das SMC genau wiegen, bevor Sie es in das Werkzeug einsetzen.
Sie müssen den Volumenschwellenwert berechnen, um eine fundierte Entscheidung treffen zu können. Dieser Schwellenwert liegt vor, wenn die amortisierten Anschaffungskosten des Stahlwerkzeugs unter die kumulierten Arbeits- und Ausschusskosten der manuellen Laminierung fallen. Befolgen Sie diese Schritte, um Ihren Break-Even-Punkt abzubilden:
Die resultierende Zahl sagt Ihnen genau, wie viele Teile Sie produzieren müssen, um das Metallwerkzeug zu rechtfertigen. Die Produktion über diese spezifische Anzahl hinaus generiert eine reine Gewinnspanne im Vergleich zum offenen Formen.
Verlassen Sie sich nicht ausschließlich auf die Grundlohnsätze. Sie müssen die versteckten Qualitätskosten bewerten. Beim manuellen Laminieren kommt es traditionell zu höheren Ausschussraten. Menschliches Versagen führt zu trockenen Stellen und übermäßigen Hohlräumen. Nacharbeitsarbeiten müssen berücksichtigt werden. Berechnen Sie die potenziellen Kosten von Garantieansprüchen, die durch Ausfälle vor Ort verursacht werden. Durch diese versteckten Kosten wird die Gewinnschwelle im Produktionslebenszyklus oft viel früher erreicht, als grundlegende Schätzungen vermuten lassen.
Die Kosten machen nur die Hälfte der Gleichung aus. Die mechanische Leistung zwingt Ingenieure oft dazu, offene Formen unabhängig vom Volumen aufzugeben. Strenge Industriestandards erfordern präzise Materialeigenschaften.
Die Festigkeit eines Verbundwerkstoffteils hängt von seinem Faser-zu-Harz-Verhältnis ab. Wir nennen dies den Faservolumenanteil (FVF). Beim manuellen Laminieren ist es schwierig, eine hohe Faserdichte zu erreichen. Der Prozess erreicht typischerweise bei einem Fasergehalt von 30–40 % sein Maximum. Techniker können einfach nicht genug manuellen Druck ausüben, um überschüssiges Harz herauszudrücken.
Beim geschlossenen Formen wird üblicherweise ein Fasergehalt von 50–60 % erreicht. Die hydraulische Presse drückt das Harz tief in die Fasermatrix und stößt dabei überschüssiges Material aus. Diese Dichte erhöht sowohl die Zug- als auch die Biegefestigkeit deutlich. Teile werden viel leichter und tragen gleichzeitig höhere dynamische Belastungen.
Bei der Endmontage sind Toleranzen von großer Bedeutung. Beim Handlaminieren entsteht nur eine „A-Seite“. Dies ist die glatte Seite, die die Form berührt. Die „B-Seite“ bleibt rau, faserig und in ihren Abmessungen unvorhersehbar. Wenn Sie enge Toleranzen auf der B-Seite benötigen, müssen Sie für eine aufwendige Nachbearbeitung aufkommen.
Passende Metallwerkzeuge erzeugen A-Seiten auf allen Werkzeugkontaktflächen. Die Abmessungen bleiben vollständig gesperrt. Sie erreichen Toleranzen, die eng genug für die direkte Montage sind. Die Teile unterstützen den sofortigen Sitz der Dichtung und eine nahtlose automatisierte Integration in Ihre Montagelinie.
Eingeschlossene Luft erzeugt Hohlräume in der Verbundmatrix. Durch Handrollen werden selten alle mikroskopisch kleinen Lufteinschlüsse entfernt. Diese Hohlräume wirken als Spannungskonzentratoren. Sie schwächen das Teil bei starken Stößen.
Hohe Tonnage verdrängt praktisch die gesamte eingeschlossene Luft. Das Erreichen eines geringeren Hohlraumgehalts erweist sich bei Teilen, die hoher Belastung ausgesetzt sind, als entscheidend. Es schützt auch Komponenten, die in stark korrosiven Umgebungen oder extremen Wetterbedingungen eingesetzt werden. In eine dicht verdichtete, hohlraumfreie Verbundstruktur kann Feuchtigkeit nicht eindringen.
Um diese Konzepte zu untermauern, untersuchen wir ein reales technisches Szenario. Die Analyse eines bestimmten Produkts verdeutlicht den Entscheidungsprozess.
Ein Telekommunikationshersteller benötigt ein langlebiges Gehäuse für 5G-Außengeräte. Sie benötigen einen elektrischen Anschlusskasten, der auch rauem Küstenwetter standhält. Für die erste Prototypenphase waren 50 Einheiten erforderlich. Das Unternehmen plant nun, in den nächsten zwei Jahren 15.000 Einheiten auf den Markt zu bringen.
Offenes Formen kann den strengen Anforderungen dieses Produktionsmaßstabs nicht gerecht werden. Das Design erfordert komplexe interne Funktionen. Die Box benötigt interne Vorsprünge zur Montage von Leiterplatten. Für die strukturelle Steifigkeit sind geformte Rippen erforderlich. Durch manuelles Laminieren können diese internen Merkmale nicht in einem einzigen Schritt konsistent geformt werden.
Darüber hinaus entstehen durch manuelle Prozesse unterschiedliche Wandstärken. Eine wasserdichte Dichtung lässt sich nicht zuverlässig an einer unebenen Glasfaserkante anbringen. Diese Variante beeinträchtigt die erforderlichen Schutzarten IP67 und NEMA 4X für das Eindringen von Wasser und Staub. Dem Hersteller drohen massive Gewährleistungsansprüche wegen überfluteter Elektronik.
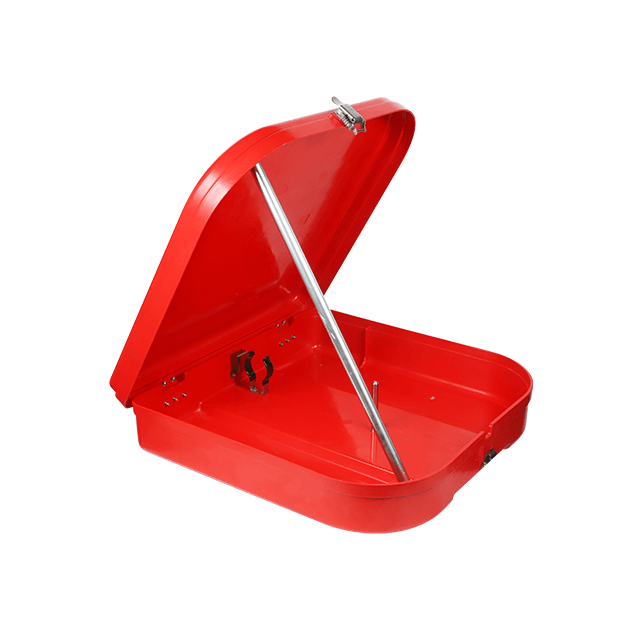
Übergang zu a Die formgepresste FRP-Box löst diese technischen Engpässe sofort. Die aufeinander abgestimmten Metallwerkzeuge sorgen für absolute Präzision. Es erzeugt genau die erforderliche Wandstärke. Es formt perfekt ebene Dichtflächen und stellt sicher, dass die Dichtungen gleichmäßig komprimiert werden, um Feuchtigkeit zu blockieren.
Der Prozess bewältigt komplexe Innengeometrien mühelos. Das Werkzeug formt während des Presszyklus Montagerippen direkt in das Teil. Techniker können Messingeinsätze mit Gewinde in die Form einsetzen, bevor sie die Presse schließen. Die Masse umfließt die Einsätze und fixiert sie dauerhaft im Verbund. Dadurch entfällt das Nachbohren und Gewindeschneiden vollständig.
Schließlich erreichen SMC-Materialien, die für das geschlossene Formen formuliert sind, problemlos die strengen Entflammbarkeitsklassen UL 94. Diese Kombination aus struktureller Steifigkeit, Feuerbeständigkeit und dem Verzicht auf Sekundärmontage macht die automatisierte Methode zur einzig praktikablen Wahl für schwere Industrieanwendungen.
Die Auswahl des richtigen Prozesses erfordert einen objektiven Blick auf Ihre spezifischen Projektparameter. Nutzen Sie die folgenden Richtlinien, um Ihre ideale Herstellungsmethode auszuwählen.
Herstellungsmethode Entscheidungsmatrix
| Entscheidungskriterien | Handauflegen (offenes Formen) | Formpressen (geschlossenes Formen) |
|---|---|---|
| Optimale Lautstärke | Niedrig (1 bis 1.000 Einheiten) | Hoch (2.000+ Einheiten) |
| Anfängliche Investitionskosten (Werkzeugausstattung) | Niedrig (Hunderte bis Tausende von Dollar) | Hoch (Zehntausende bis Hunderttausende Dollar) |
| OpEx pro Einheit (Arbeit) | Hoch (Aufwendige Handarbeit und Endbearbeitung) | Niedrig (Automatisierte Zyklen, minimale Nachbearbeitung) |
| Qualität der Oberflächenbeschaffenheit | Einseitig (nur A-Seite) | Beidseitig (Klasse A bei allen Werkzeugkontakten) |
| Toleranz und Wiederholbarkeit | Niedrig bis mittel (abhängig von den Fähigkeiten des Bedieners) | Extrem hohe (maschinengesteuerte Präzision) |
| Designflexibilität | Hoch (leicht zu modifizierende billige Werkzeuge) | Niedrig (Stahlwerkzeuge sind schwierig/kostspielig zu ändern) |
Bei der Überprüfung Informationen zum Formpressen vs. Handauflegen über mehrere Produktlinien hinweg finden Sie in dieser Matrix. Dadurch bleiben die Beschaffungs- und Engineering-Teams auf die übergeordneten Geschäftsziele ausgerichtet.
Die Wahl zwischen diesen beiden unterschiedlichen Herstellungsmethoden für Verbundwerkstoffe ist selten mehrdeutig, wenn man die gesamte Produktionsökonomie modelliert. Sie müssen über das ursprüngliche Werkzeugangebot hinausblicken. Durch die Berechnung exakter Breakeven-Volumen, die Analyse versteckter Qualitätskosten und die Definition präziser mechanischer Anforderungen zeigt sich der richtige Weg auf natürliche Weise. Offenes Formen dient als hervorragendes Testgelände für Prototypen und massive kundenspezifische Strukturen. Das automatisierte geschlossene Formen bleibt jedoch das ultimative Ziel für eine skalierbare, wiederholbare und profitable industrielle Fertigung.
Um erfolgreich voranzukommen, ergreifen Sie die folgenden Handlungsschritte. Erzwingen Sie zunächst einen strikten Designstopp in Ihrer technischen Abteilung. Zweitens berechnen Sie eine realistische dreijährige Produktionsvolumenprognose. Konsultieren Sie abschließend einen erfahrenen FRP-Fertigungspartner. Bitten Sie sie, Ihre Vorabinvestition in die Werkzeugausstattung mit Ihren prognostizierten langfristigen Arbeitseinsparungen zu vergleichen. Eine ordnungsgemäße Planung stellt sicher, dass Sie die bestmögliche Rendite für Ihre Fertigungsinvestitionen erzielen.
A: Ja, Sie können auf der Werkzeugseite ein Klasse-A-Finish erzielen. Techniker verwenden hochwertige Gelcoats und führen nach dem Aushärten umfangreiche Polierarbeiten durch. Dieser Prozess ist jedoch stark arbeitsabhängig. Es beruht ausschließlich auf menschlichen Fähigkeiten und ist für die Massenproduktion wirtschaftlich nicht skalierbar.
A: Die Herstellung offener Formen für die manuelle Laminierung aus Holz, Schaumstoff oder einfachen Verbundwerkstoffen dauert in der Regel 1–2 Wochen. Umgekehrt erfordern Stahl-Metall-Werkzeuge eine präzise CNC-Bearbeitung und Wärmebehandlung. Dieser komplexe Prozess erfordert in der Regel eine Vorlaufzeit von 8 bis 12 Wochen vor der Erstmusterprüfung.
A: Ja, aber es erfordert ein striktes Design for Manufacturability (DFM)-Update. Sie können nicht einfach die exakt gleiche CAD-Datei verwenden. Für einen ordnungsgemäßen Auswurf müssen Ingenieure die Schrägenwinkel anpassen. Außerdem müssen sie die Wandstärken optimieren, um sie an den Hochdruck-Materialfluss anzupassen und thermische Verformungen zu verhindern.
