
Просмотры: 0 Автор: Редактор сайта Время публикации: 12.10.2026 Происхождение: Сайт


Задержки в производстве композитов часто возникают из-за несоответствия инженерных ожиданий и производственных реалий. Переход от прототипирования к производству требует строгого планирования создания оснастки, комплектации материалов и планирования печати. Вы не можете просто щелкнуть выключателем и ожидать, что в одночасье появятся тысячи одинаковых компонентов. Физические ограничения диктуют каждый шаг жизненного цикла производства. В этом руководстве подробно описаны точные переменные, определяющие график производства и минимальный объем заказа. Мы исследуем, как срок годности материалов, пределы калибровки пресса и сложная геометрия деталей определяют ваш график. Понимая эти основные движущие силы, вы сможете установить реалистичные этапы проекта и избежать дорогостоящих узких мест. Эти фундаментальные знания помогают командам по закупкам и проектированию уверенно оценивать и внедрять надежную Поставщик компрессионного формования стекловолокна . Вы научитесь рассчитывать затраты на установку, оптимизировать конструкции пресс-форм и эффективно оптимизировать переход к полномасштабному производству.
Чтобы понять, почему поставщики требуют соблюдения минимального объема заказа (MOQ), необходимо взглянуть на производственный цех. Объемы производства во многом зависят от предварительного труда, подготовки оборудования и ограничений по сырью. Когда вы поймете эти переменные, вы сможете договориться о более выгодных условиях и привести свои проекты в соответствие с производственными реалиями.
Каждый производственный цикл начинается с этапа интенсивной настройки. Операторы должны надежно устанавливать тяжелые стальные формы в гидравлические прессы. Затем они подключают нагревательные элементы и ждут, пока поверхности формы не достигнут точно заданной температуры. Технические специалисты также тратят часы на калибровку параметров давления, чтобы обеспечить равномерный поток материала. Весь этот процесс настройки требует высококвалифицированной рабочей силы и занимает ценное машинное время, прежде чем будет произведена отдельная деталь. Низкие объемы производства просто не могут математически покрыть эти первоначальные затраты. Производители должны распределить эти постоянные затраты на рабочую силу и машино-часы на большую партию деталей, чтобы сохранить цену за единицу продукции экономически выгодной для покупателей.
Само сырье диктует жесткие ограничения на минимальный объем заказа. Листовой формовочный компаунд (SMC) и объемный формовочный компаунд (BMC) являются основными материалами, используемыми в этом процессе. Химические заводы производят эти термореактивные материалы в больших количествах. После смешивания реактивные смолы начинают медленно отверждаться, обеспечивая строгий срок хранения материала. Предприятия не могут хранить SMC или BMC бесконечно. Поставщики должны приобретать сырье минимальными партиями у своих партнеров по производству рецептур, чтобы обеспечить свежесть и структурную целостность. Они напрямую передают это ограничение по минимальной партии материала покупателю, устанавливая базовый минимальный заказ, чтобы избежать потери материала с истекшим сроком годности.
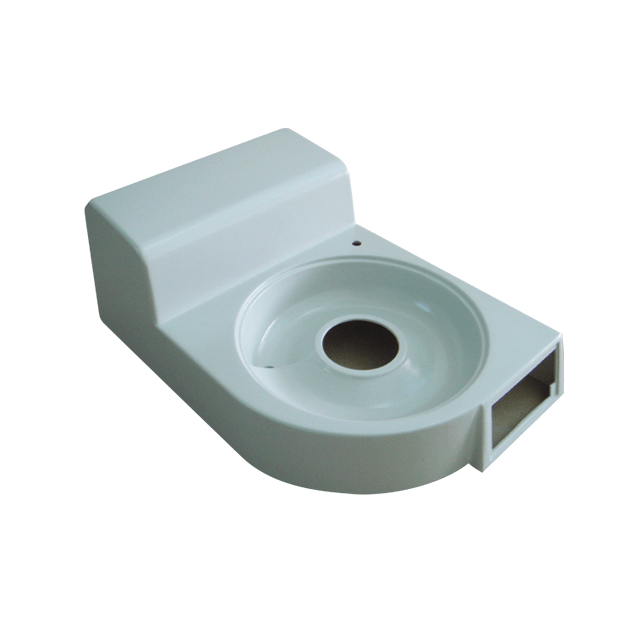
Инженеры должны оценить, когда Деталь для компрессионного формования из стекловолокна становится наиболее экономичным выбором. Для небольших объемов проектов часто выгоднее использовать открытое формование или 3D-печать из-за незначительных затрат на инструменты. Большие объемы производства оправдывают дорогостоящую стальную оснастку, необходимую для компрессионного формования. Вы достигаете точки безубыточности, когда снижение стоимости детали компенсирует высокие первоначальные инвестиции в инструмент. Этот переход обычно происходит около отметки в 500 единиц.
Сравнительная таблица экономических показателей метода формования.
| Метод формования. | Первоначальные инвестиции в оснастку. | Себестоимость производства каждой детали. | Типичный диапазон минимального заказа. | Идеальный объем производства. |
|---|---|---|---|---|
| Открытая формовка (ручная укладка) | Низкий (формы из стекловолокна/дерева) | Высокий (трудоемкий) | 1 - 50 единиц | Малый объем/Прототипирование |
| Компрессионное формование | Высокая (формы из закаленной стали) | Низкий (автоматический цикл) | 500–1000+ единиц | От среднего до большого объема |
| Литье под давлением | Очень высокая (сложные стальные формы) | Очень низкий (высокая степень автоматизации) | 5000+ единиц | Массовое производство |
Руководители проектов часто недооценивают время, необходимое для перехода от утвержденного файла САПР к готовой составной детали. Производственный процесс следует строгому графику. Вы не можете сузить физические пределы обработки стали и химического отверждения.
Ваш инженерный выбор напрямую определяет сроки производства. Простая геометрия обрабатывается быстро, а сложные требования приводят к значительным задержкам. Понимание этих воздействий поможет вам сбалансировать замысел проектирования и скорость производства.
Более крупные композитные детали требуют огромной силы для равномерного сжатия материала по полости формы. Материалы с высоким содержанием стекла также требуют повышенного давления для обеспечения надлежащего смачивания волокон и структурной целостности. Давление для этих компонентов часто варьируется от 500 до более 2500 фунтов на квадратный дюйм. Поиск доступного высокотоннажного пресса в плотном графике поставщика может замедлить сроки выполнения заказа. Если вы диктуете строгий Характеристики компрессионного формования стекловолокна в отношении плотности материала необходимо учитывать при планировании специального оборудования.
Геометрия детали существенно меняет скорость создания пресс-формы. Такие особенности, как поднутрения, боковые выступы или запрессованные вставки, вынуждают дизайнеров создавать сложные механизмы пресс-форм. Эти движущиеся части внутри стального инструмента удлиняют этапы обработки и сборки на несколько недель. Кроме того, сложные формы замедляют время цикла производства каждой детали при полном производстве. Операторы тратят больше времени на загрузку вставок и обеспечение правильного выравнивания движущихся компонентов перед закрытием пресса.
Деталь редко бывает закончена в тот момент, когда она покидает форму. Вы должны учитывать дополнительное время для второстепенных операций, таких как точная фрезеровка, сверление монтажных отверстий или нанесение краски. Если для вашего продукта требуется строгая обработка поверхности класса А, операторы должны увеличить время отверждения в форме. Они также должны тщательно полировать пресс-форму между циклами, чтобы предотвратить дефекты поверхности. Эти дополнительные шаги добавят ценные дни к окончательному графику доставки.
Выбор правильного производственного партнера снижает риски, связанные с графиком. Вам необходим структурированный подход к аудиту потенциальных поставщиков, прежде чем вкладывать капитал в дорогостоящий стальной инструмент.
Не путайте общий размер предприятия поставщика с его возможностями реализовать ваш конкретный проект. Вы должны активно проверять список их оборудования. Сравните диапазон тоннажа прессов и максимальные размеры плит с вашими моделями САПР. Поставщик может иметь огромные мощности для производства мелких деталей, но не иметь мощных прессов, необходимых для производства больших автомобильных панелей. Попросите конкретную документацию, показывающую доступные машино-часы на предстоящий квартал.
Оцените риски, связанные с созданием плесени. Многие производители передают изготовление инструментов сторонним механическим цехам, чтобы сократить расходы. Это добавляет логистические задержки, когда пресс-форма нуждается в модификации. Поставщики, располагающие собственными инструментами, обычно предлагают более быстрые испытания T1. Их штатные инженеры могут быстро модифицировать и настраивать пресс-формы, не доставляя тяжелые стальные блоки туда и обратно по стране. Такая интеграция значительно сокращает общее время выполнения заказов.
Соответствующая документация доказывает, что поставщик работает профессионально. Найдите действующие сертификаты ISO. Запросите примеры их систем отслеживания партий материалов. В случае сбоя на месте они должны отследить точную партию SMC, используемую для ваших компонентов. Оцените их строгие протоколы FAI. Надежный поставщик с радостью поделится своими отчетами о проверках и процедурами проверки размеров.
У вас есть стратегические возможности манипулировать ценами и сроками без ущерба для качества продукции. Грамотное проектирование и грамотные переговоры о закупках дают наилучшие результаты.
Изготовленные на заказ смеси смол приводят к серьезным задержкам. Поставщики химикатов требуют огромных минимальных заказов для разработки запатентованных партий SMC. Выбирая широко используемые, готовые рецептуры SMC или BMC, вы полностью обходите минимальный заказ на сырье. Стандартные материалы легко доступны на складах поставщиков. Этот выбор ускоряет дату начала производства и снижает финансовый риск во время первых запусков.
Если для сборки требуется несколько небольших составных компонентов, объедините их в один инструмент. Создавайте семейные пресс-формы, позволяющие производить несколько различных деталей за один цикл прессования. В качестве альтернативы можно использовать инструменты с несколькими полостями для одновременного изготовления нескольких одинаковых деталей. Эта стратегия оправдывает более высокие первоначальные минимальный объем заказа, поскольку вы распределяете затраты на установку между более удобными компонентами, что эффективно снижает стоимость каждой детали.
Отделы закупок могут творчески вести переговоры, чтобы обеспечить высокий минимальный объем заказа, сохраняя при этом денежный поток. Работа с поставщиками для выполнения общих заказов. Вы официально заказываете высокий минимальный заказ, необходимый для обеспечения оптовой скидки. Однако вы оговариваете, что производитель выпускает запасы плановыми поставками небольших объемов в течение шести-двенадцати месяцев. Эта стратегия обеспечивает экономичность вашего склада при соблюдении заводских минимальных требований.
Реалистичное планирование Компрессионное формование стекловолокна требует принятия заранее установленных сроков для создания оснастки и согласования объемов ваших заказов с реалиями химических материалов. Вы не можете спешить с физикой обработки стали или отверждения термореактивных материалов. Понимая, как затраты на установку печатной машины, сложность деталей и сроки годности материалов влияют на правила производства, ваша команда сможет составить точные графики проектов.
Установите приоритет четкого сотрудничества DFM на ранних этапах процесса запроса цен. Открытый диалог относительно углов уклона и допусков помогает избежать дорогостоящей повторной обработки инструмента и катастрофически задержек испытаний T1. Не относитесь к поставщикам как к простым продавцам; привлекать их в качестве технических партнеров на этапе проектирования.
Примите меры сегодня, чтобы оптимизировать развертывание вашего производства. Попросите свою команду инженеров окончательно определить допуски и отправьте файлы САПР вместе со спецификациями материалов для точного, подкрепленного графиком анализа DFM и расчета стоимости.
О: Обычно от 500 до 1000 единиц, хотя для крупных и тяжелых деталей (например, автомобильных панелей) минимальный заказ может быть ниже из-за высокого расхода материала на единицу.
Ответ: Иногда производственный цикл можно ускорить, но создание стальной оснастки имеет жесткие физические ограничения. Мягкие инструменты не подходят для давления, необходимого для сжатия стекловолокна.
Ответ: Формы должны быть изготовлены из закаленной стали, чтобы выдерживать большой тоннаж и абразивное стекловолокно, что требует прецизионного фрезерования на станке с ЧПУ, полировки и термообработки.
Ответ: Упростите геометрию детали (устраните подрезы, обеспечьте равномерную толщину стенок), по возможности учтите большие допуски и используйте стандартные основы пресс-форм.
