
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 12-10-2026 المنشأ: موقع


غالبًا ما تنبع التأخيرات في التصنيع المركب من عدم التوافق بين التوقعات الهندسية وواقع الإنتاج. يتطلب الانتقال من النماذج الأولية إلى الإنتاج تخطيطًا صارمًا حول إنشاء الأدوات، وتجميع المواد، وجدولة الطباعة. لا يمكنك ببساطة قلب المفتاح وتوقع وجود آلاف المكونات المتطابقة بين عشية وضحاها. تملي القيود المادية كل خطوة من دورة حياة التصنيع. يشرح هذا الدليل المتغيرات الدقيقة التي تحكم جداول الإنتاج والحد الأدنى لكميات الطلب. نحن نستكشف كيف تملي فترة صلاحية المواد، وحدود معايرة الضغط، وهندسة الأجزاء المعقدة الجدول الزمني الخاص بك. من خلال فهم هذه الدوافع الأساسية، يمكنك تحديد معالم واقعية للمشروع وتجنب الاختناقات المكلفة. تساعد هذه المعرفة الأساسية فرق المشتريات والهندسة على تقييم فريق موثوق به وتأهيله بثقة مورد صب ضغط الألياف الزجاجية . سوف تتعلم كيفية التنقل بين تكاليف الإعداد وتحسين تصميمات القوالب وتبسيط انتقالك إلى التصنيع واسع النطاق بفعالية.
إن فهم سبب قيام الموردين بتطبيق الحد الأدنى لكميات الطلب (MOQs) يتطلب إلقاء نظرة على أرضية المصنع. تعتمد أحجام الإنتاج بشكل كبير على العمالة الأولية وإعداد الآلات وقيود المواد الخام. عندما تفهم هذه المتغيرات، يمكنك التفاوض على شروط أفضل ومواءمة تصميماتك مع واقع التصنيع.
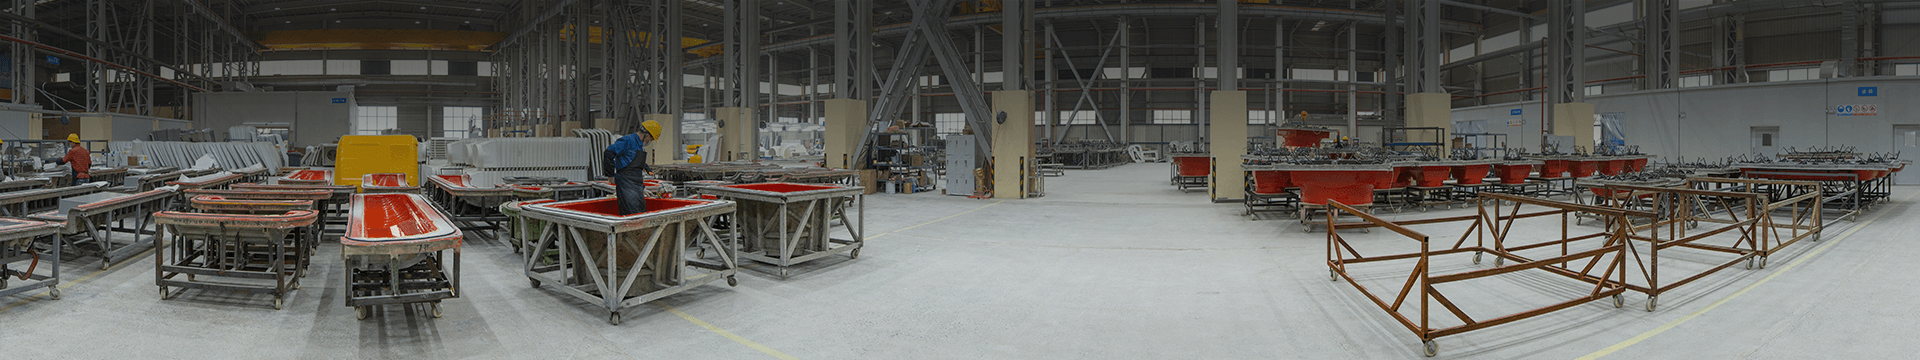
تبدأ كل عملية إنتاج بمرحلة إعداد مكثفة. يجب على المشغلين تركيب القوالب الفولاذية الثقيلة بشكل آمن في المكابس الهيدروليكية. ثم يقومون بعد ذلك بتوصيل عناصر التسخين والانتظار حتى تصل أسطح القالب إلى أهداف درجة الحرارة المحددة. يقضي الفنيون أيضًا ساعات في معايرة معلمات الضغط لضمان تدفق موحد للمواد. تتطلب عملية الإعداد بأكملها عمالة ماهرة للغاية وتستهلك وقتًا ثمينًا للآلة قبل إنتاج جزء واحد. وببساطة، لا تستطيع أحجام الإنتاج المنخفضة استيعاب هذه التكاليف الأولية حسابياً. يجب على الشركات المصنعة توزيع نفقات العمالة الثابتة وساعات الماكينة على مجموعة أكبر من الأجزاء للحفاظ على سعر الوحدة مجديًا اقتصاديًا للمشترين.
المواد الخام نفسها تملي حدود موك الصارمة. يعتبر مركب تشكيل الصفائح (SMC) ومركب التشكيل السائب (BMC) من المواد الأساسية المستخدمة في هذه العملية. تقوم المصانع الكيميائية بتركيب هذه المواد المتصلدة بالحرارة بكميات كبيرة. بمجرد خلطها، تبدأ الراتنجات التفاعلية في المعالجة ببطء، مما يمنح المادة فترة صلاحية صارمة. لا يمكن للمنشآت تخزين SMC أو BMC إلى أجل غير مسمى. يجب على الموردين شراء المواد الخام بكميات صغيرة من شركائهم في التركيب لضمان نضارتها وسلامتها الهيكلية. ويقومون بتمرير هذا القيد الأدنى لدفعة المواد مباشرةً إلى المشتري، مما يؤدي إلى إنشاء حد أساسي لكمية الطلب (MOQ) لتجنب إهدار المواد منتهية الصلاحية.
يجب على المهندسين تقييم متى أ يصبح جزء صب ضغط الألياف الزجاجية هو الخيار الأكثر فعالية من حيث التكلفة. غالبًا ما تستفيد المشاريع ذات الحجم المنخفض من القوالب المفتوحة أو الطباعة ثلاثية الأبعاد بسبب تكاليف الأدوات التي لا تذكر. تبرر عمليات التشغيل ذات الحجم الكبير الأدوات الفولاذية باهظة الثمن المطلوبة لقولبة الضغط. تصل إلى نقطة التعادل عندما تعوض التكلفة المنخفضة لكل جزء الاستثمار الأولي المرتفع في الأدوات. يحدث هذا الانتقال عادةً عند علامة 500 وحدة.
طريقة التشكيل مخطط المقارنة الاقتصادية
| طريقة التشكيل | الاستثمار في الأدوات الأولية | تكلفة الإنتاج لكل جزء | نطاق موك النموذجي | حجم الإنتاج المثالي |
|---|---|---|---|---|
| صب مفتوح (رمية الكرة اليد) | منخفض (قوالب الألياف الزجاجية/الخشب) | عالية (كثيفة العمالة) | 1 - 50 وحدة | انخفاض حجم / النماذج الأولية |
| صب الضغط | عالية (قوالب الصلب المتصلدة) | منخفض (دورة آلية) | 500 - 1000+ وحدة | متوسطة إلى عالية الحجم |
| صب الحقن | عالية جدًا (قوالب الصلب المعقدة) | منخفض جدًا (آلي للغاية) | أكثر من 5000 وحدة | إنتاج متسلسل |
غالبًا ما يقلل مديرو المشاريع من الوقت اللازم للانتقال من ملف CAD معتمد إلى الجزء المركب النهائي. تتبع عملية التصنيع جدولًا زمنيًا صارمًا ومسورًا. لا يمكنك ضغط الحدود المادية لتصنيع الفولاذ والمعالجة الكيميائية.
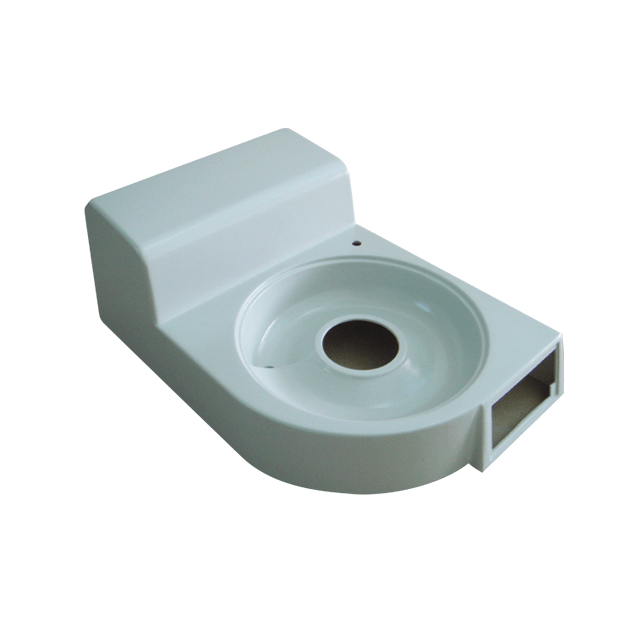
تحدد اختياراتك الهندسية الجدول الزمني للتصنيع بشكل مباشر. تتم معالجة الأشكال الهندسية البسيطة بسرعة، بينما تؤدي المتطلبات المعقدة إلى تأخيرات كبيرة. يساعدك فهم هذه التأثيرات على تحقيق التوازن بين هدف التصميم وسرعة الإنتاج.
تتطلب الأجزاء المركبة الأكبر حجمًا قوة هائلة لضغط المادة بالتساوي عبر تجويف القالب. وبالمثل، تتطلب المواد ذات المحتوى الزجاجي العالي ضغوطًا مرتفعة لضمان تبلل الألياف بشكل سليم والسلامة الهيكلية. غالبًا ما تتراوح الضغوط لهذه المكونات من 500 إلى أكثر من 2500 رطل لكل بوصة مربعة. قد يؤدي العثور على مكبس متوفر عالي الحمولة في جدول زمني مزدحم للمورد إلى تأخير المهل الزمنية الخاصة بك. إذا تملي صارمة مواصفات صب ضغط الألياف الزجاجية فيما يتعلق بكثافة المواد، يجب عليك مراعاة جدولة المعدات المتخصصة.
تعمل هندسة الأجزاء على تغيير سرعة إنشاء القالب بشكل كبير. ميزات مثل القطع السفلية أو الإجراءات الجانبية أو الإدخالات المقولبة تجبر المصممين على إنشاء آليات قوالب معقدة. تضيف هذه الأجزاء المتحركة داخل الأداة الفولاذية أسابيع إلى مرحلتي التصنيع والتجميع. علاوة على ذلك، تعمل القوالب المعقدة على إبطاء وقت دورة كل جزء أثناء الإنتاج الكامل. يقضي المشغلون وقتًا أطول في تحميل الإدخالات والتأكد من محاذاة المكونات المتحركة بشكل صحيح قبل إغلاق المكبس.
نادرًا ما يتم الانتهاء من جزء ما في اللحظة التي يغادر فيها القالب. يجب عليك مراعاة الوقت الإضافي للعمليات الثانوية مثل التوجيه الدقيق أو حفر ثقوب التثبيت أو تطبيق الطلاء. إذا كان منتجك يتطلب تشطيب سطحي محدد للغاية من الفئة A، فيجب على المشغلين تمديد أوقات المعالجة داخل القالب. ويجب عليهم أيضًا إجراء تلميع دقيق للقالب بين الدورات لمنع عيوب السطح. تضيف هذه الخطوات الإضافية أيامًا قيمة إلى جدول التسليم النهائي.
إن اختيار شريك التصنيع المناسب يخفف من مخاطر الجدول الزمني. أنت بحاجة إلى نهج منظم لتدقيق الموردين المحتملين قبل تخصيص رأس المال للأدوات الفولاذية باهظة الثمن.
لا تخلط بين الحجم الإجمالي لمنشأة المورد وقدرته على التعامل مع مشروعك المحدد. يجب عليك مراجعة قائمة المعدات الخاصة بهم بشكل فعال. تحقق من نطاق حمولة الطباعة والحد الأقصى لأحجام الأقراص مقابل نماذج CAD الخاصة بك. قد يكون لدى المورد قدرة هائلة على قطع الغيار الصغيرة ولكنه يفتقر إلى المكابس الثقيلة المطلوبة لألواح السيارات الكبيرة. اطلب وثائق محددة توضح ساعات العمل المتاحة للربع القادم.
تقييم المخاطر المرتبطة بإنشاء العفن. تقوم العديد من الشركات المصنعة بالاستعانة بمصادر خارجية لصنع الأدوات إلى متاجر الآلات التابعة لجهات خارجية لخفض التكاليف. وهذا يضيف تأخيرات لوجستية عندما يحتاج القالب إلى تعديلات. عادةً ما يقدم الموردون الذين يتمتعون بقدرات الأدوات الداخلية تجارب T1 أسرع. يمكن لمهندسيهم الداخليين إجراء تعديلات سريعة على القالب وضبطه دون شحن كتل فولاذية ثقيلة ذهابًا وإيابًا عبر البلاد. هذا التكامل يقلل بشكل كبير من المهل الزمنية الإجمالية.
تثبت وثائق الامتثال أن المورد يعمل بشكل احترافي. ابحث عن شهادات ISO الحالية. اطلب أمثلة على أنظمة تتبع كمية المواد الخاصة بهم. في حالة حدوث فشل في الحقل، يجب عليهم تتبع مجموعة SMC الدقيقة المستخدمة لمكوناتك. تقييم بروتوكولات FAI الصارمة الخاصة بهم. سيسعد المورد الجدير بالثقة بمشاركة تقارير الفحص وإجراءات التحقق من الأبعاد.
لديك خيارات استراتيجية للتعامل مع الأسعار والجداول الزمنية دون المساس بجودة المنتج. إن الهندسة الذكية ومفاوضات الشراء الذكية تحقق أفضل النتائج.
تؤدي خلطات الراتنج المخصصة إلى حدوث تأخيرات شديدة. يحتاج موردو المواد الكيميائية إلى الحد الأدنى من الطلبات لصياغة دفعات SMC خاصة بهم. من خلال اختيار تركيبات SMC أو BMC الجاهزة للاستخدام على نطاق واسع، يمكنك تجاوز الحد الأقصى لكمية الطلب على المواد الخام تمامًا. المواد القياسية متاحة بسهولة في مخزونات الموردين. يؤدي هذا الاختيار إلى تسريع تاريخ بدء الإنتاج وتقليل المخاطر المالية أثناء عمليات التشغيل الأولية.
إذا كان التجميع الخاص بك يتطلب عدة مكونات مركبة صغيرة، فقم بدمجها في أداة واحدة. تصميم قوالب عائلية تنتج عدة أجزاء مختلفة في كل دورة ضغط. وبدلاً من ذلك، استخدم أدوات متعددة التجاويف لإنتاج أجزاء متطابقة متعددة في وقت واحد. تبرر هذه الإستراتيجية زيادة MOQs الأولية لأنك تقوم بتوزيع تكاليف الإعداد عبر مكونات أكثر قابلية للاستخدام، مما يؤدي بشكل فعال إلى خفض تكلفة كل قطعة.
يمكن لفرق المشتريات التفاوض بشكل إبداعي لتلبية الحد الأقصى من الكميات مع حماية التدفق النقدي. العمل مع الموردين لتنفيذ الطلبات الشاملة. أنت تطلب رسميًا الحد الأعلى لكمية الطلب المطلوبة لتأمين كسر الأسعار بالجملة. ومع ذلك، فإنك تشترط أن تقوم الشركة المصنعة بإصدار المخزون في شحنات مجدولة ذات حجم أقل على مدى ستة إلى اثني عشر شهرًا. تحافظ هذه الإستراتيجية على مستودعك ضعيفًا مع تلبية الحد الأدنى من المصنع.
تخطيط واقعي ل يتطلب صب ضغط الألياف الزجاجية قبول الجداول الزمنية المحملة مسبقًا لإنشاء الأدوات ومواءمة أحجام الطلبات الخاصة بك مع حقائق المواد الكيميائية. لا يمكنك التسرع في فيزياء تصنيع الفولاذ أو المعالجة بالحرارة. من خلال فهم كيفية دفع تكاليف إعداد المطبعة وتعقيد الأجزاء ومدة صلاحية المواد لقواعد الإنتاج، يمكن لفريقك إنشاء جداول زمنية دقيقة للمشروع.
إعطاء الأولوية للتعاون الواضح في سوق دبي المالي في وقت مبكر من عملية طلب عرض الأسعار. يساعد الحوار المفتوح فيما يتعلق بزوايا المسودة والتفاوتات في تجنب عمليات إعادة القطع الباهظة الثمن للأدوات وتأخير تجارب T1 بشكل كارثي. لا تعامل الموردين على أنهم مجرد بائعين؛ إشراكهم كشركاء تقنيين خلال مرحلة التصميم.
اتخذ إجراءً اليوم لتبسيط عملية طرح التصنيع لديك. اطلب من فريقك الهندسي وضع اللمسات الأخيرة على التفاوتات المسموح بها، وإرسال ملفات CAD الخاصة بك جنبًا إلى جنب مع مواصفات المواد الخاصة بك للحصول على مراجعة وعرض أسعار دقيقين ومدعومين بجدول زمني في سوق دبي المالي.
ج: عادةً ما يتراوح عدد الوحدات من 500 إلى 1000 وحدة، على الرغم من أن الأجزاء الكبيرة والثقيلة (مثل ألواح السيارات) قد يكون لها حد أدنى للطلبات بسبب ارتفاع استخدام المواد لكل وحدة.
ج: يمكن في بعض الأحيان تسريع عمليات الإنتاج، ولكن إنشاء الأدوات الفولاذية له حدود مادية صارمة. الأدوات الناعمة ليست قابلة للتطبيق للضغوط المطلوبة في ضغط الألياف الزجاجية.
ج: يجب تصنيع القوالب من الفولاذ المقسى لتحمل الحمولة العالية والألياف الزجاجية الكاشطة، مما يتطلب طحنًا وتلميعًا ومعالجة حرارية دقيقة باستخدام الحاسب الآلي.
ج: قم بتبسيط هندسة الأجزاء (أزل الأجزاء السفلية، وتأكد من سماكة الجدار الموحدة)، واسمح بتفاوتات كبيرة حيثما أمكن ذلك، واستخدم قواعد القالب القياسية.
