
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 12.10.2026 Herkunft: Website


Verzögerungen bei der Herstellung von Verbundwerkstoffen sind oft auf eine Diskrepanz zwischen technischen Erwartungen und Produktionsrealität zurückzuführen. Der Übergang vom Prototyping zur Produktion erfordert eine strenge Planung in Bezug auf die Werkzeugerstellung, die Materialbestückung und die Druckplanung. Sie können nicht einfach einen Schalter umlegen und über Nacht Tausende identischer Komponenten erwarten. Physische Einschränkungen bestimmen jeden Schritt des Herstellungslebenszyklus. In diesem Leitfaden werden die genauen Variablen aufgeschlüsselt, die Produktionspläne und Mindestbestellmengen bestimmen. Wir untersuchen, wie die Haltbarkeitsdauer von Materialien, die Kalibrierungsgrenzen der Druckmaschine und komplexe Teilegeometrien Ihren Zeitplan bestimmen. Wenn Sie diese Kernfaktoren verstehen, können Sie realistische Projektmeilensteine festlegen und kostspielige Engpässe vermeiden. Dieses grundlegende Wissen hilft Beschaffungs- und Engineering-Teams, eine zuverlässige Lösung sicher zu bewerten und einzubinden Lieferant für Glasfaser-Formpressen . Sie lernen, die Rüstkosten zu steuern, Formenkonstruktionen zu optimieren und den Übergang zur Serienfertigung effektiv zu optimieren.
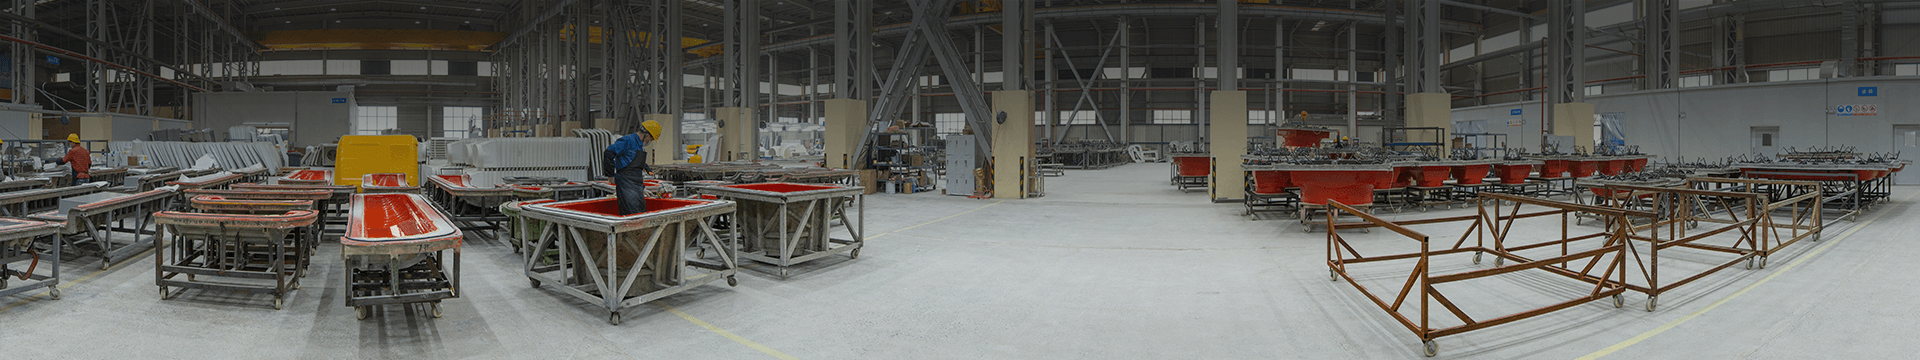
Um zu verstehen, warum Lieferanten Mindestbestellmengen (MOQs) durchsetzen, ist ein Blick in die Fabrikhalle erforderlich. Die Produktionsmengen hängen stark von der Vorarbeit, der Maschinenvorbereitung und den Rohstoffbeschränkungen ab. Wenn Sie diese Variablen verstehen, können Sie bessere Konditionen aushandeln und Ihre Entwürfe an die Realität in der Fertigung anpassen.
Jeder Produktionslauf beginnt mit einer intensiven Rüstphase. Bediener müssen schwere Stahlformen sicher in hydraulischen Pressen montieren. Anschließend schließen sie Heizelemente an und warten darauf, dass die Formoberflächen präzise Temperaturziele erreichen. Techniker verbringen außerdem Stunden damit, Druckparameter zu kalibrieren, um einen gleichmäßigen Materialfluss sicherzustellen. Dieser gesamte Einrichtungsprozess erfordert hochqualifizierte Arbeitskräfte und nimmt wertvolle Maschinenzeit in Anspruch, bevor ein einzelnes Teil hergestellt wird. Geringe Produktionsmengen können diese Vorlaufkosten einfach nicht rechnerisch auffangen. Hersteller müssen diese festen Arbeits- und Maschinenstundenkosten auf eine größere Teilecharge verteilen, um den Stückpreis für Käufer wirtschaftlich zu halten.
Die Rohstoffe selbst geben strenge MOQ-Grenzwerte vor. Sheet Moulding Compound (SMC) und Bulk Moulding Compound (BMC) sind die Hauptmaterialien, die in diesem Prozess verwendet werden. In Chemiefabriken werden diese duroplastischen Materialien in großen Chargen zusammengesetzt. Nach dem Mischen beginnen die Reaktionsharze langsam auszuhärten, was dem Material eine strenge Haltbarkeitsdauer verleiht. Einrichtungen können SMC oder BMC nicht unbegrenzt lagern. Lieferanten müssen Rohstoffe in Mindestchargengrößen von ihren Compoundierungspartnern kaufen, um Frische und strukturelle Integrität sicherzustellen. Sie geben diese Mindestbeschränkung der Materialcharge direkt an den Käufer weiter und legen eine Mindestbestellmenge fest, um die Verschwendung abgelaufener Materialien zu vermeiden.
Ingenieure müssen bewerten, wann a Ein Glasfaser-Formpressteil ist die kostengünstigste Wahl. Projekte mit geringem Volumen profitieren aufgrund der vernachlässigbaren Werkzeugkosten oft vom offenen Formen oder 3D-Druck. Große Stückzahlen rechtfertigen die teuren Stahlwerkzeuge, die für das Formpressen erforderlich sind. Sie erreichen den Break-Even-Punkt, wenn die geringeren Stückkosten die hohen anfänglichen Werkzeuginvestitionen ausgleichen. Dieser Übergang erfolgt typischerweise um die 500-Einheiten-Marke.
Wirtschaftliche Vergleichstabelle der Formmethode.
| pro | Erstinvestition in die Werkzeugausstattung | Teil. Produktionskosten. | Typischer MOQ-Bereich. | Ideales Produktionsvolumen |
|---|---|---|---|---|
| Offenes Formen (Handauflegen) | Niedrig (Fiberglas-/Holzformen) | Hoch (arbeitsintensiv) | 1 - 50 Einheiten | Geringes Volumen / Prototyping |
| Formpressen | Hoch (Formen aus gehärtetem Stahl) | Niedrig (automatischer Zyklus) | 500 - 1.000+ Einheiten | Mittlere bis hohe Lautstärke |
| Spritzguss | Sehr hoch (komplexe Stahlformen) | Sehr niedrig (stark automatisiert) | Über 5.000 Einheiten | Massenproduktion |
Projektmanager unterschätzen häufig die Zeit, die erforderlich ist, um von einer genehmigten CAD-Datei zu einem fertigen Verbundteil zu gelangen. Der Herstellungsprozess folgt einem strengen, geschlossenen Zeitplan. Die physikalischen Grenzen der Stahlbearbeitung und chemischen Härtung lassen sich nicht kompensieren.
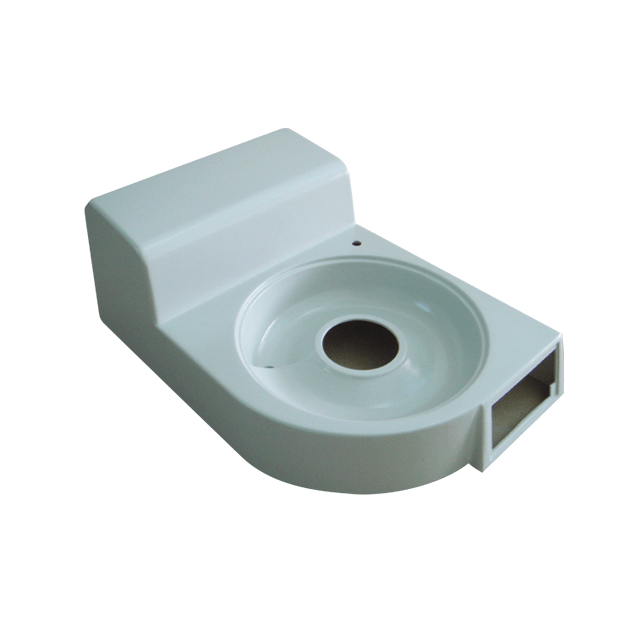
Ihre technischen Entscheidungen bestimmen direkt den Fertigungszeitplan. Einfache Geometrien werden schnell verarbeitet, während komplexe Anforderungen zu erheblichen Verzögerungen führen. Wenn Sie diese Auswirkungen verstehen, können Sie die Entwurfsabsicht mit der Produktionsgeschwindigkeit in Einklang bringen.
Bei größeren Verbundwerkstoffteilen ist eine enorme Kraft erforderlich, um das Material gleichmäßig im Formhohlraum zu komprimieren. Materialien mit hohem Glasgehalt erfordern ebenfalls erhöhte Drücke, um eine ordnungsgemäße Faserbenetzung und strukturelle Integrität sicherzustellen. Die Drücke für diese Komponenten liegen häufig zwischen 500 und weit über 2.500 PSI. Wenn Sie im Terminplan eines ausgelasteten Lieferanten eine verfügbare Presse mit hoher Tonnage finden, kann dies Ihre Lieferzeiten verzögern. Wenn Sie streng diktieren Wenn Sie Spezifikationen für das Formpressen von Glasfasern hinsichtlich der Materialdichte benötigen, müssen Sie die Planung spezieller Geräte berücksichtigen.
Die Teilegeometrie verändert die Geschwindigkeit der Formerstellung dramatisch. Merkmale wie Hinterschnitte, seitliche Eingriffe oder eingeformte Einsätze zwingen Designer dazu, komplexe Formmechanismen zu entwickeln. Diese beweglichen Teile innerhalb des Stahlwerkzeugs verlängern die Bearbeitungs- und Montagephasen um Wochen. Darüber hinaus verlangsamen komplexe Formen die Zykluszeit pro Teil während der gesamten Produktion. Die Bediener verbringen mehr Zeit damit, Einsätze zu laden und sicherzustellen, dass die beweglichen Komponenten korrekt ausgerichtet sind, bevor sie die Presse schließen.
Ein Teil ist selten in dem Moment fertig, in dem es die Form verlässt. Sie müssen zusätzliche Zeit für sekundäre Vorgänge wie präzises Fräsen, Bohren von Befestigungslöchern oder Auftragen von Farbe einkalkulieren. Wenn für Ihr Produkt eine hochspezialisierte Oberflächengüte der Klasse A erforderlich ist, müssen die Bediener die Aushärtezeiten in der Form verlängern. Außerdem müssen sie zwischen den Zyklen eine sorgfältige Politur der Form durchführen, um Oberflächenfehler zu vermeiden. Diese zusätzlichen Schritte verlängern Ihren endgültigen Lieferplan um wertvolle Tage.
Durch die Wahl des richtigen Fertigungspartners werden Terminrisiken gemindert. Sie benötigen einen strukturierten Ansatz zur Prüfung potenzieller Lieferanten, bevor Sie Kapital in teure Stahlwerkzeuge investieren.
Verwechseln Sie nicht die Gesamtgröße der Anlage eines Lieferanten mit seiner Fähigkeit, Ihr spezifisches Projekt abzuwickeln. Sie müssen ihre Ausrüstungsliste aktiv prüfen. Überprüfen Sie den Tonnagebereich der Presse und die maximalen Plattengrößen anhand Ihrer CAD-Modelle. Ein Zulieferer verfügt möglicherweise über große Kapazitäten für Kleinteile, verfügt jedoch nicht über die Hochleistungspressen, die für große Automobilteile erforderlich sind. Fordern Sie eine konkrete Dokumentation an, aus der die verfügbaren Maschinenstunden für das kommende Quartal hervorgehen.
Bewerten Sie die mit der Schimmelbildung verbundenen Risiken. Um Kosten zu sparen, lagern viele Hersteller den Werkzeugbau an externe Maschinenwerkstätten aus. Dies führt zu logistischen Verzögerungen, wenn die Form geändert werden muss. Lieferanten, die über eigene Werkzeugkapazitäten verfügen, bieten in der Regel schnellere T1-Tests an. Ihre internen Ingenieure können schnelle Formmodifikationen und -optimierungen durchführen, ohne schwere Stahlblöcke quer durch das Land transportieren zu müssen. Durch diese Integration werden die Gesamtdurchlaufzeiten drastisch verkürzt.
Die Compliance-Dokumentation beweist, dass ein Lieferant professionell handelt. Suchen Sie nach aktuellen ISO-Zertifizierungen. Fordern Sie Beispiele für ihre Systeme zur Rückverfolgbarkeit von Materialchargen an. Wenn ein Feldfehler auftritt, müssen sie die genaue SMC-Charge zurückverfolgen, die für Ihre Komponenten verwendet wurde. Bewerten Sie ihre strengen FAI-Protokolle. Ein vertrauenswürdiger Lieferant stellt Ihnen gerne seine Inspektionsberichte und Maßverifizierungsverfahren zur Verfügung.
Sie haben strategische Möglichkeiten, Preise und Zeitpläne zu manipulieren, ohne die Produktqualität zu beeinträchtigen. Intelligentes Engineering und clevere Beschaffungsverhandlungen führen zu den besten Ergebnissen.
Kundenspezifische Harzmischungen führen zu erheblichen Verzögerungen. Chemielieferanten benötigen enorme Mindestbestellmengen, um proprietäre SMC-Chargen zu formulieren. Indem Sie sich für weit verbreitete, handelsübliche SMC- oder BMC-Formulierungen entscheiden, umgehen Sie Rohstoff-MOQs vollständig. Standardmaterialien sind in den Lagerbeständen der Lieferanten leicht verfügbar. Diese Wahl beschleunigt Ihren Produktionsstart und senkt Ihr finanzielles Risiko bei den ersten Anläufen.
Wenn Ihre Baugruppe mehrere kleine Verbundkomponenten erfordert, fassen Sie diese in einem einzigen Werkzeug zusammen. Entwerfen Sie Familienformen, die pro Presszyklus mehrere unterschiedliche Teile herstellen. Alternativ können Sie Werkzeuge mit mehreren Kavitäten verwenden, um mehrere identische Teile gleichzeitig herzustellen. Diese Strategie rechtfertigt höhere anfängliche MOQs, da Sie die Einrichtungskosten auf mehr nutzbare Komponenten verteilen und so Ihre Stückkosten effektiv senken.
Beschaffungsteams können kreativ verhandeln, um hohe MOQs einzuhalten und gleichzeitig den Cashflow zu schützen. Arbeiten Sie mit Lieferanten zusammen, um Rahmenaufträge auszuführen. Sie bestellen offiziell die hohe Mindestbestellmenge, die erforderlich ist, um den Staffelpreisnachlass zu sichern. Sie legen jedoch fest, dass der Hersteller den Lagerbestand in geplanten Lieferungen mit geringerem Volumen über einen Zeitraum von sechs bis zwölf Monaten freigibt. Diese Strategie hält Ihr Lager schlank und erfüllt gleichzeitig die Mindestanforderungen der Fabrik.
Realistische Planung für Beim Formpressen von Glasfasern müssen Sie vorgegebene Zeitpläne für die Werkzeugerstellung akzeptieren und Ihre Auftragsmengen an die Gegebenheiten chemischer Materialien anpassen. Sie können die Physik der Stahlbearbeitung oder der Aushärtung von Duroplasten nicht überstürzen. Wenn Ihr Team versteht, wie sich die Einrichtungskosten der Druckmaschine, die Teilekomplexität und die Haltbarkeitsdauer von Materialien auf die Produktionsregeln auswirken, kann es genaue Projektpläne erstellen.
Priorisieren Sie eine klare DFM-Zusammenarbeit schon früh im RFQ-Prozess. Ein offener Dialog über Entformungswinkel und Toleranzen trägt dazu bei, kostspielige Nachschnitte des Werkzeugs und katastrophal verzögerte T1-Versuche zu vermeiden. Behandeln Sie Lieferanten nicht als bloße Verkäufer; Beauftragen Sie sie während der Entwurfsphase als technische Partner.
Ergreifen Sie noch heute Maßnahmen, um Ihre Produktionseinführung zu optimieren. Fordern Sie Ihr Ingenieurteam auf, die Toleranzen festzulegen, und reichen Sie Ihre CAD-Dateien zusammen mit Ihren Materialspezifikationen ein, um eine genaue, zeitgesteuerte DFM-Prüfung und ein Angebot zu erhalten.
A: Normalerweise 500 bis 1.000 Einheiten, obwohl große, schwere Teile (z. B. Autoteile) aufgrund des hohen Materialverbrauchs pro Einheit möglicherweise niedrigere Mindestbestellmengen haben.
A: Produktionsläufe können manchmal beschleunigt werden, aber die Herstellung von Stahlwerkzeugen unterliegt einer harten physischen Grenze. Weiche Werkzeuge sind für die bei der Glasfaserkomprimierung erforderlichen Drücke nicht geeignet.
A: Formen müssen aus gehärtetem Stahl gefertigt sein, um hoher Tonnage und abrasivem Glasfaser standzuhalten, was präzises CNC-Fräsen, Polieren und Wärmebehandlung erfordert.
A: Vereinfachen Sie die Teilegeometrie (Hinterschnitte entfernen, gleichmäßige Wandstärke sicherstellen), lassen Sie nach Möglichkeit großzügige Toleranzen zu und verwenden Sie Standardformbasen.
